-
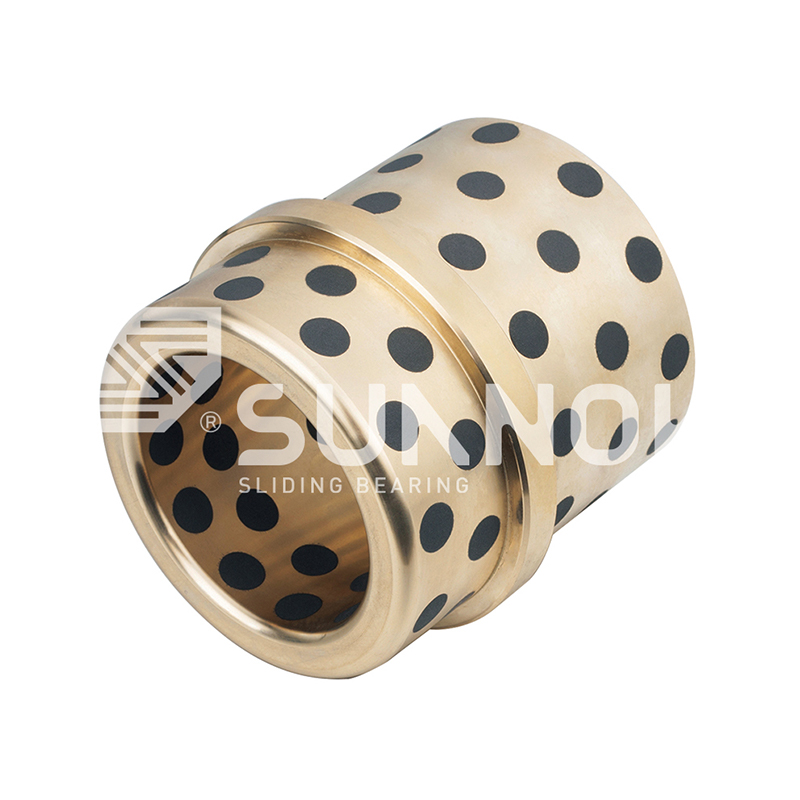 JDB szilárd kaszító csapágy Lépcsős karimás önkenő bronz persely, grafit dugós csúszóhüvelyes csapágy JOSG
-
 JDB szilárd kaszító csapágy Karima nélküli grafit bronz kopóblokk, négyzet alakú önkenő bronz vezetőlemez JESW
-
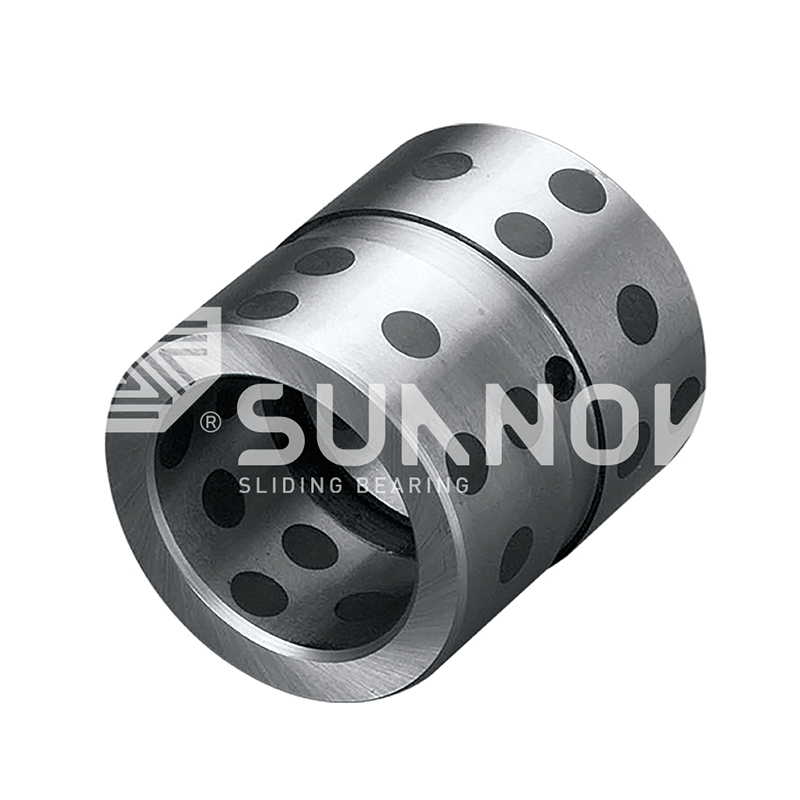 JDB szilárd kaszító csapágy JDB-5 acél alapú olajmentes persely, grafitbetétes acél persely
-
 SF-1 oilless csapágy SF-TEX szövött szálas önkenő persely, szövettel burkolt siklócsapágy
-
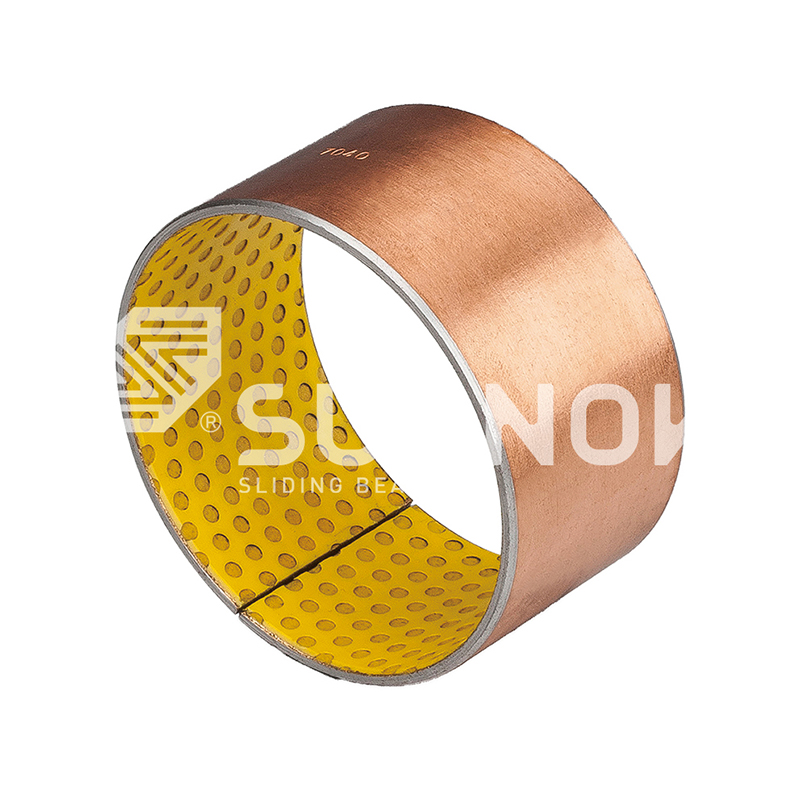 SF-2 határkeverő csapágy SF-2Y határérték-kaszorító csapágy-Alacsony súrlódású száraz kenőanyag perselyek ipari gépekhez
-

-
 FB090 bronzcsomagolt csapágy FB094 bronz csomagolt csapágy tömítésekkel
-
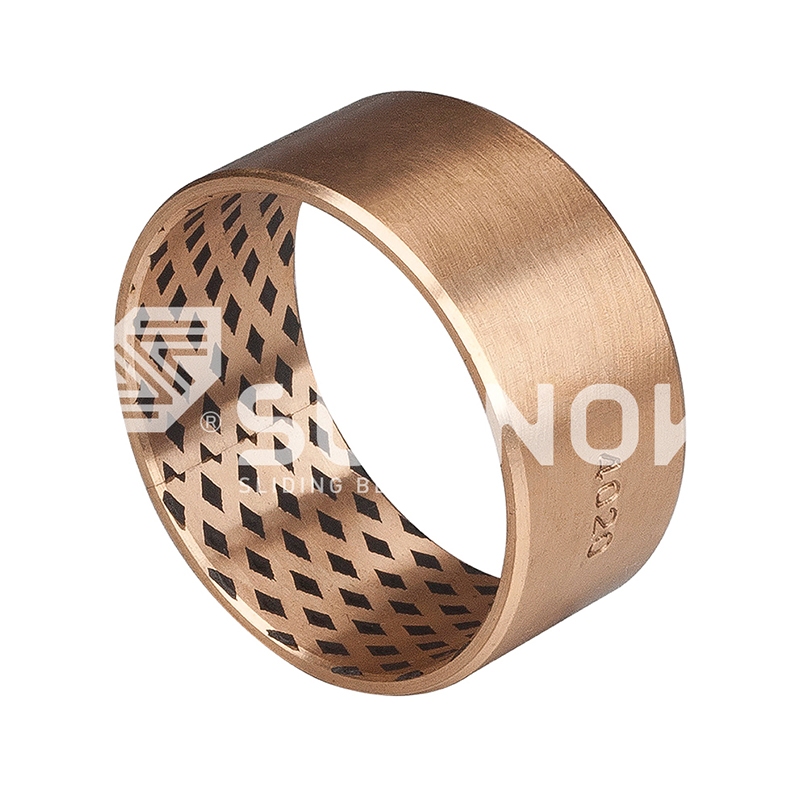 FB090 bronzcsomagolt csapágy FB09G bronzcsomagolt csapágy


Önkenő csapágygyártás: Főbb gyártási és ellenőrzési tényezők
Ipari hírek-Az ellenőrző padon az önkenő csapágy eléri névleges élettartamát, de az élettartamot meghatározó döntések sokkal korábban születnek. A 20 000 löketre meghatározott nyomószerszám persely, amely 3 000 ütésnél beakad, ritkán jelent kenőanyag meghibásodást; ez egy gyártási hiba - egy ötvözet kiöntött, egy grafit dugó, amely meglazult a zsebében, vagy egy furat túllépte a tűréshatárt. Az önkenő csapágygyártás során a minőség a kemencénél, a présnél és a mérőműszernél már jóval azelőtt be van zárva, hogy az alkatrész elérné a gépet.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. rézötvözet öntést, szinterezést, CNC megmunkálást és végellenőrzést végez egy fedél alatt. Ez az integráció nem marketingkövetelés; ez a csapágyminőség-ellenőrzés magja, mert ugyanazok az anyagkapuk és átvételi ellenőrzések minden termékcsaládot követhetnek az olvadéktól a kész perselyig.
Rézötvözet öntés: Az első minőségi kapu
Az önkenő csapágy teherbírása és kopásállósága az olvasztókemencénél rögzítésre kerül, még a megmunkálás megkezdése előtt. A réz mátrix – ónbronz, alumíniumbronz vagy szabványos nemzeti minőségben öntött sárgaréz – határozza meg a keménységet, a begördülési ellenállást és az élterhelés alatti viselkedést.
A Shuangnuo centrifugális öntéssel, folyamatos öntéssel és fémöntéssel állítja elő saját rézötvözetből készült nyersdarabjait. A centrifugális öntvény a mikroszerkezetet tömöríti a sűrű hengeres nyersdarabokhoz; a folyamatos öntés egyenletes rúdanyagot biztosít hosszú futásokhoz; A fémöntvény hálóhoz közeli formákat alakít ki kevesebb hulladékkal. Minden egyes útvonal megváltoztatja a porozitást és a szemcse orientációját, így az öntési módszer maga a teljesítmény döntése.
Rézötvözetek tipikus Brinell-keménysége önkenő csapágyakban (HB)
Tipikus középtartomány értékek; a gyártás átvétele minden hőre vonatkozó spektrometriai vizsgálati tanúsítványon alapul.
A JDB beágyazási folyamata: szilárd kenőanyag rézmátrixban
A JDB szilárd önkenő csapágyak azért működnek, mert a pontosan elhelyezett grafit- vagy összetett dugók mechanikusan vannak rögzítve az öntött rézötvözet testbe. A zsebeket öntés után kifúrják, majd a dugaszokat szabályozott interferenciával benyomják, így azok rezgés, ütés és hőciklus alatt is helyben maradnak.
Az önkenő csapágy olyan csúszócsapágy, amelyben szilárd kenőanyag - jellemzően grafit vagy grafit alapú vegyület - van beágyazva vagy eloszlatva a csapágyfalon, lehetővé téve, hogy a csapágy hosszabb ideig folyamatos külső olajellátás nélkül működjön.
Két paraméter uralja a beágyazási lépést. A dugófelület aránya kiegyensúlyozza a súrlódást a teherbírással: a több kenőanyag felület csökkenti a súrlódást, de gyengíti a mátrixot, ezért a mintának tiszteletben kell tartania a csapágy PV-besorolását. A dugó visszatartása határozza meg a túlélést sokkterhelés esetén; a visszahúzódó dugó tönkreteszi a perselyt és a csatlakozó tengelyt is. A bejáratáskor kialakuló transzferfólia az, ami a csapágyat karbantartásmentessé teszi, ahogyan azt a mi leírásunkban részletezzük a JDB működési elvének elemzése .
 JDB650 önkenő sárgaréz persely beágyazott szilárd kenőanyaggal Ez a sárgaréz persely CuZn24Al6 ötvözetet használ beágyazott grafitdugókkal, hogy alacsony súrlódású transzferfóliát képezzen, így alkalmas nagy terhelésű, alacsony fordulatszámú és nehezen kenhető alkalmazásokhoz külső olaj nélkül. Termék megtekintése →
Szinterezett bimetál csapágyak: acél hátlap, bronz funkció
A szinterezett bimetál csapágyak a szerkezeti szilárdság érdekében acél hátlapot kombinálnak egy porózus bronzréteggel, amelyet szabályozott hőmérsékleten szinterelnek, majd szilárd kenőanyaggal impregnálnak. Az acélhéj hordozza a terhet; a bronzréteg kezeli a súrlódást és elviseli a kisebb eltolódásokat.
A 200-B sorozat acél hátlapot, rézalapú szinterezett port és diszpergált szilárd kenőanyagot használ nehéz építőipari berendezésekhez. A JF-800 család, beleértve az ólommentes JF750-et és a magas alumíniumtartalmú JF20-at is, olyan hidraulikus szivattyúkat és fogaskerekes szivattyúkat céloz meg, ahol a kifáradási szilárdság és az alakformálás egyaránt kritikus fontosságú.
4 öntési utak: centrifugális, folyamatos, fémöntő és szinterezés
3 spektrális ellenőrző kapuk hőnként
80 CNC szerszámgépek a termelési emeleten
JF-800 bimetál csapágy CuPb10Sn10 ötvözettel nagy igénybevételre A nagy teherbírású, kis sebességű csúszásra tervezett acél hátlapú, szinterezett réz-ólom-ón réteggel ellátott csapágy kiváló kopásállóságot és ütéstűrést biztosít az igényes ipari berendezések számára. Termék megtekintése → Burkolt bronz csapágyak: precíziós hengerelt szalagból
A becsomagolt bronz csapágyakat bronzszalag hengeres vagy karimás formájú hengerlésével alakítják ki, a kenőanyag réteggel az alakítás előtt. Mivel a belső felületen dombornyomott kenőanyag-zsebmintázat található, a kritikus ellenőrzések a varratok igazodása, az élek állapota és a csomagolás sértetlensége az alakítás után.
Az FB090 család szabványos, metrikus bronzborítású perselyeket takar; az FB08G változat acél-grafit konstrukciót használ a nagyobb élterheléshez. A tömítés- és karimás változatok kiterjesztik a tartományt a forgó és dugattyús tengelyekre.
A tekercselt bronz csapágyaknál a méretállandóság a szerszámozásból és a szalagból származik, nem a megmunkálásból. Ez az oka annak, hogy az eljárás uralja a nagy volumenű, szabványosított metrikus perselygyártást.
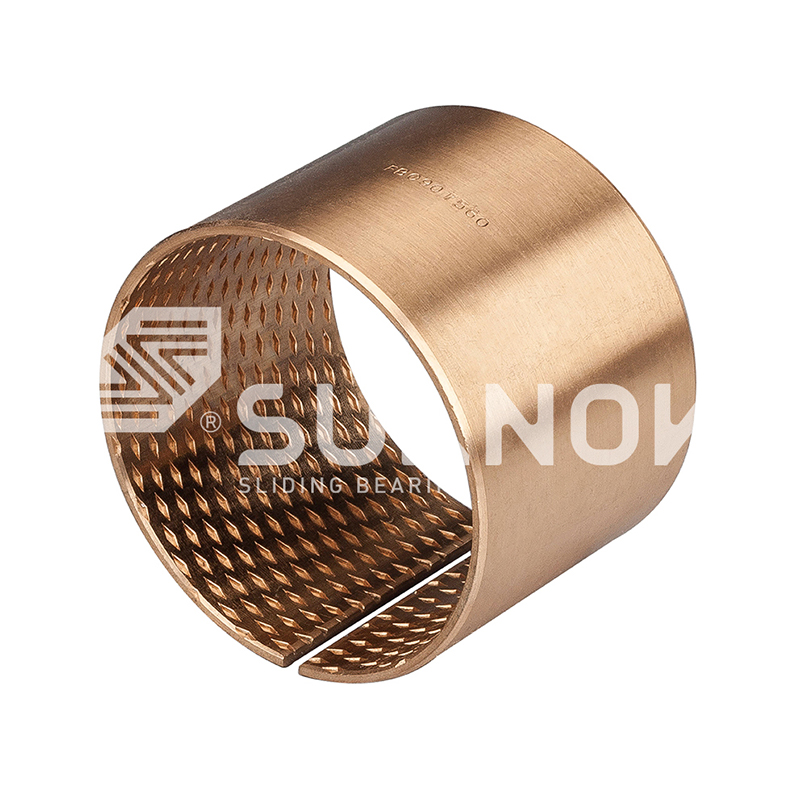 FB090 bronz borítású csapágy gyémánt kenőzsebekkel CuSn8 bronz szalagból kialakított gyémánt alakú mélyedésekkel, amelyek visszatartják a zsírt, ez az önkenő persely hosszú élettartamot és nagy teherbírást biztosít az építőiparban és az autóiparban. Termék megtekintése →
A méretmegmunkálás és a végső vizsgálati protokoll
A végső vizsgálati jegyzőkönyv dönti el, hogy a csapágy eléri-e a tervezett PV-értéken névleges üzemelést, vagy idő előtt meghibásodik. A három döntő ellenőrzés a mérettűrés, a felületi minőség és a kenőanyag-fedettség.
A Shuangnuo több mint 80 CNC eszterga és megmunkáló központja furatokat, karimás felületeket és ellenfuratokat tartalmaz szabványos metrikus méretekhez és egyedi rajzokhoz. Mivel ugyanaz a berendezés közvetlenül a házon belüli öntött nyersdarabokból vág, a méretellenőrzés konzisztens marad a prototípustól a gyártási tételig.
| Ellenőrzési pont | módszer | Kritérium |
| Ötvözet összetétele | Spektrométer, három kapu | Osztályhatárok szabványonként |
| Öntöttség | Vizuális és ultrahangos ellenőrzés | Nincs porozitás vagy zsugorodás |
| Lubrikáns beágyazás | Dugó lefedettsége, tartási teszt | A terület aránya és az ülésmélység |
| Szinterréteg kötés | Nyírási és hámozási mintavétel | Réteg tapadási szilárdság |
| Méretek | Mérők, CMM | ID, OD, karima rajzonként |
| Felületkezelés | Profilométer | Ra a specifikáción belül |
- Nyersanyag kiválasztása és hőszámítás
- Olvadás kemence töltésspektrométeres ellenőrzésével
- Öntés centrifugális, folyamatos vagy fémöntő úton
- Nagyoló és simító megmunkálás CNC berendezéseken
- Szilárd kenőanyag beágyazás vagy szinterezett réteg kikészítés
- Végső méret- és anyagátvétel
Öntött, szinterezett vagy burkolt: az útvonal illesztése az alkalmazáshoz
Egyetlen gyártási útvonal sem ural minden alkalmazást. Az öntött JDB-stílusú csapágyak nagy lökésterhelést viselnek el, a szinterezett bimetál alkatrészek alkalmasak a nagy térfogatú hidraulikus és dugattyús rendszerekre, a burkolt bronz perselyek pedig gazdaságos pontosságot biztosítanak szabványos metrikus méretekben.
Öntött és beágyazott (JDB)
Szilárd kenőanyag dugók öntött réz mátrixban.
Magas ütés- és élterheléstűrés.
Tipikus felhasználás: sajtolószerszámok, öntőformák, nehézgépek.
Szinterezett bimetál (JF-800, 200-B)
Acél hátlap szinterezett bronzréteggel.
Magas kifáradási szilárdság és kenőanyag-visszatartás.
Tipikus felhasználás: hidraulikus szivattyúk, fogaskerekes szivattyúk.
Burkolt bronz (FB090)
Hengerelt szalag felvitt kenőanyag réteggel.
Konzisztens azonosítók nagy volumenű metrikaméretekben.
Tipikus felhasználás: szabványos perselyek, vezetőalkalmazások.
Mindhárom útvonalnak ugyanaz a követelménye: a saját anyagát és megmunkálását irányító beszállító ugyanazt a nyomon követhetőséget kínálja a katalógusalkatrészek és az egyedi rajzok számára, és ezt alátámaszthatja egy hiteles, harmadik féltől származó tesztjelentéssel.
Gyakran Ismételt Kérdések
Mi a legkritikusabb ellenőrzés az önkenő csapágygyártásban?
Az anyagösszetétel spektrométeres ellenőrzése a legkritikusabb, mert az ötvözet eltérését később nem lehet korrigálni. A háromkapu ellenőrzés – kemencetöltet, öntés előtti olvadt fém és kész öntés – minden további folyamatlépést véd.
Hogyan befolyásolja az öntési módszer a csapágy teljesítményét?
Az öntési módszer szabályozza a mikrostruktúra sűrűségét és porozitását. A centrifugális öntéssel sűrű hengeres nyersdarabok állíthatók elő nagy teherbírású perselyekhez, a folyamatos öntés egységes rúdanyagot, a fémöntéssel pedig a hálóhoz közeli formákat, kevesebb anyagveszteséggel.
Hogyan tartják a helyükön a szilárd kenőanyag-dugókat?
A zsebeket az öntés után szabályozott átmérőjűre és mélységig megmunkálják, és a grafit- vagy összetett dugókat interferenciával benyomják. A visszatartást az ülésmélység ellenőrzésével és a reprezentatív részeken végzett nyírási vizsgálattal igazolják.
Kérhet az ügyfél egyéni méreteket és tesztjelentéseket?
Igen. A házon belüli öntéssel és CNC megmunkálással rendelkező gyártók nem szabványos méreteket állíthatnak elő az ügyfelek rajzai alapján, és hiteles, harmadik féltől származó vizsgálati jelentéseket készíthetnek az anyagösszetételről és a mechanikai tulajdonságokról.
Vegye fel velünk a kapcsolatot //
Van kérdése? Vegye fel a kapcsolatot!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Különböző önmegkenő rézötvözet-perselycsapágyak termékeinek előállítására szakosodott
Gyors linkek
Kapcsolódó termékek
Érintkezés
- Add: No. 69, Tingyao East Road, Ganyao városi ipari zóna, Jiashan megye, Zhejiang tartomány, Kína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Egyéni önmegtakarító rézötvözet-csapágyak
