-
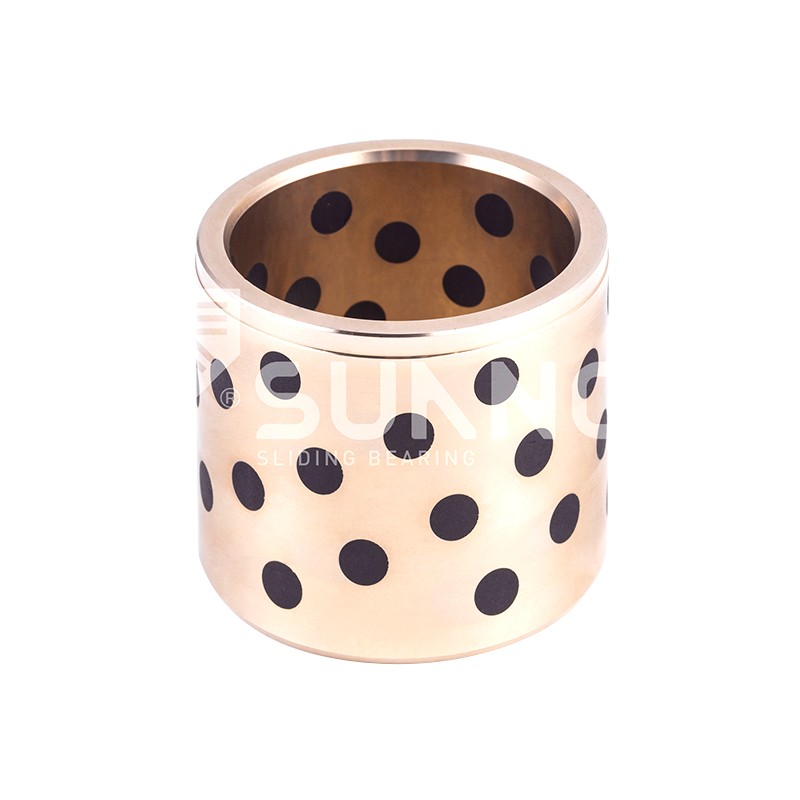 JDB szilárd kaszító csapágy JDB650 önkenő sárgaréz persely olajmentes csapágyak
-
 Olajtámadó bimetall-csapágy 200#B acél hátlapú rézötvözet bimetál persely, acél-réz kompozit csúszócsapágypersely
-
 Olajtámadó bimetall-csapágy 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
-

-
 SF-1 oilless csapágy SF-1SP Strip Standard Metric Méret Self-Borrication Composite Slide Strip
-
 SF-2 határkeverő csapágy SF-2SP szabványos metrikus méretű ön kenő kopáscsík PTFE-vel
-
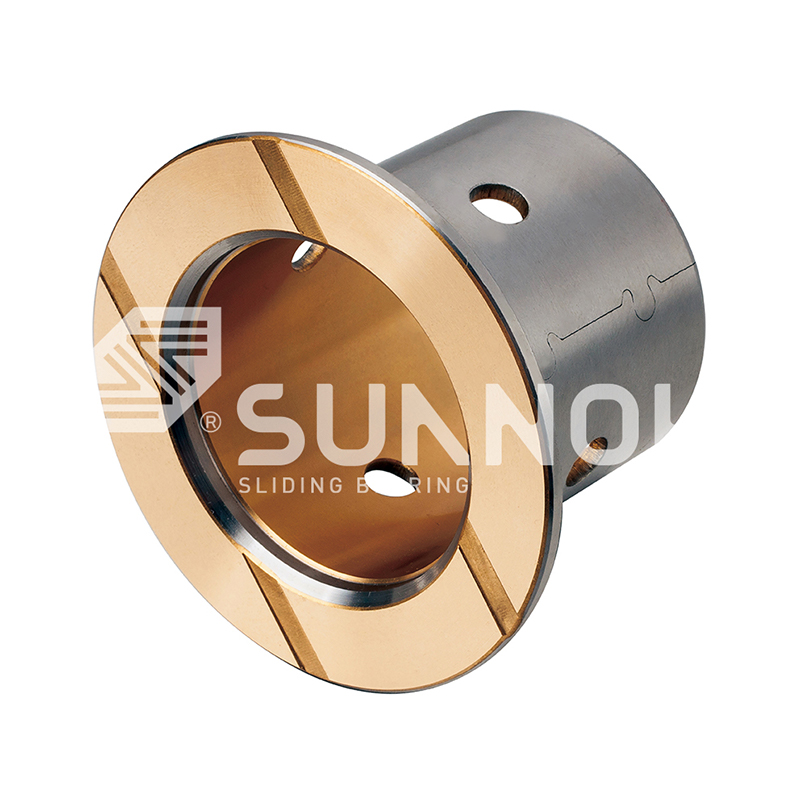 JF-800 BI-fém csapágy JF-800F szabványos metrikus karima


Önkenő bronzperselyek gyártása: öntés, szinterezés és beágyazás magyarázata
Ipari hírek-Egy mérnök kihúzza a meghibásodott perselyt egy nyomógombról: a furat be van vágva, a külső héjon ugrásszerű nyomok láthatók, a kenési vonalat pedig soha nem adták meg. A cserének olaj nélkül kell túlélnie, ami általában önkenő bronz perselyt jelent. A teljesítménye azonban még azelőtt dől el, hogy elérné az összeszerelősort – az öntödében és a szinterező kemencében.
Négy gyártási útvonal lefedi a piacon szinte minden önkenő bronzperselyt: centrifugális öntés, folyamatos öntés, fémöntés és porszinterezés. Mindegyik más anyagszerkezetet állít elő, és ez a szerkezet határozza meg a teherbírást, a kopási viselkedést, a méretstabilitást és a költségeket.
Miért határozza meg a gyártási folyamat a persely teljesítményét?
A persely nem csak egy lyukakkal ellátott bronzcső. A gyártási folyamat meghatározza a szemcseméretet, a porozitást, valamint a mátrix és a szilárd kenőanyag közötti kötést. Az öntött bronz sűrű és erős, durva szemcsékkel, amelyek ellenállnak az ütési terhelésnek; megmunkált zsebeket igényel a kenőanyag-dugók számára. Az acél hátlapon lévő szinterezett bronz porként kezdődik, így szabályozott porozitású, amely képes megtartani az olajat vagy a szilárd kenőanyagot magában a rétegben. A becsomagolt bronz perselyek szalagként indulnak, ami vékony, könnyű és gazdaságos, de korlátozza a teherbírásukat.
Röviden: a folyamat a specifikáció. Először határozza meg a terhelést, a sebességet, a tengely keménységét és a rendelkezésre álló helyet; majd válassza ki a megfelelő eljárást.
Öntési eljárások bronz perselyekhez
Nagy teherbírású és nagy átmérőjű perselyeknél az öntés a kialakított út. A gyártás során három módszert alkalmaznak, és mindegyiknek megvan a maga metallurgiai aláírása.
Centrifugális öntés
Az olvadt bronzot forgó acélformába öntik. A centrifugális erő kifelé nyomja a fémet, tömöríti a külső felületet, miközben az oxidokat és a könnyebb zárványokat a furat felé kényszeríti, ahonnan a megmunkálás során eltávolítják őket. Az így létrejövő külső réteg sűrű, finom szemcsés és fáradtságálló, így a centrifugális öntés az előnyben részesített eljárás az ütési terhelésnek és magas PV-értékeknek kitett vastag falú perselyek esetében. Ezt az utat használjuk olyan termékeknél, mint pl JDB600 öntött bronz önkenő perselyek , ahol a bronz mátrix hordozza a szerkezeti terhelést és megmunkált zsebek tartják a kenőanyagot.
 Nagykereskedelmi JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállítók, A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállító, cég, W... Termék megtekintése →
Folyamatos öntés
A folyamatos öntés során a bronzot megolvasztják, és vízhűtéses grafit szerszámon keresztül húzzák. A megszilárdulás gyors és szabályozott, így a rúd egyenletes finom szemcséjű, nagyon alacsony porozitású. A folyamatos öntési körök a standard kiindulási pont a rúdanyagból megmunkált perselyeknél, mert ritkák az olyan hibák, mint a zsugorodási üregek és a szegregáció. Ha egy gyártási sorozatnak állandó kémiai és mechanikai tulajdonságokra van szüksége hosszú távon, a folyamatos öntés a biztonságosabb választás.
Fém öntés
Egyszerűbb geometriák és költségérzékeny tételek esetén a bronz közvetlenül önthető tartós acél vagy öntöttvas formákba. A szerszámok olcsók és a felület minősége elfogadható, de a szemcseszerkezet kevésbé egyenletes, mint a centrifugális vagy folyamatos öntésnél, és a fáradtságállóság is alacsonyabb. A fémöntvény a legalkalmasabb a mérsékelt terhelési igényű szabványos perselyekhez.
Az öntési útvonaltól függetlenül a nyersdarabot még megmunkálni kell, hogy elérje végső geometriáját. Az esztergálás, fúrás és dörzsárazás a furatot a meghatározott tűrésosztályba hozza – jellemzően H7-es futási illeszkedés esetén –, és a megmunkált felületkezelés szabályozza, hogy milyen gyorsan képződik a szilárd kenőanyag film a tengelyen. Ha közelebbről szeretné megismerni a gyakorlati részleteket, vázoltuk hogyan készülnek az öntőbronz perselyek valódi öntödei környezetben .
Szilárd kenőanyag beágyazása a bronzmátrixba
Miután a bronz nyersdarabot öntötték és megmunkálták, a csapágyfelületet meghatározott mintázatú zsebekkel fúrják vagy marják. Ezeket a zsebeket ezután szilárd kenőanyag-dugókkal töltik meg – általában fémporokkal kevert grafittal, és bizonyos minőségekben molibdén-diszulfiddal. A dugó mintája nem dekoratív: a mélységet, az átmérőt és a távolságot a csapágy PV határértékéből és munkaciklusából számítják ki. A kenőanyag felület tipikus lefedettsége a csúszófelület 20-35%-a.
A bejáratás során a dugók vékony filmréteget visznek át a tengelyre. Ez a film, nem maga a bronzfelület hordozza a csúszó érintkezést. Ez az oka annak, hogy az önkenő perselyek jól teljesítenek alacsony fordulatszámon és szakaszos mozgásnál, ahol az olajfilmeket nehéz fenntartani. A film kialakulásához két feltétel kritikus: a szárat nagyjából 45 HRC fölé kell keményíteni, és a felületi minőségét Ra 0,4-0,8 mikronon kell tartani. Egy puha vagy durva szár lekoptatja a dugókat, mielőtt a transzferfólia stabilizálódik.
A dugó elhelyezése követi a csapágy terhelési zónáit. Egy karimás persely például mind a furatban, mind a karima felületén dugókat fogad, mivel a tolófelület saját csúszófelületet hoz létre. A formázási és automatizálási alkalmazásokban pl. JDB650 tömör kenőperselyek használja ezt a beágyazási elvet, hogy karbantartást nem igénylő útmutatást biztosítson a kidobó és a vezető pozíciókban.
 JDB650 önkenő sárgaréz persely olajmentes csapágyak nagykereskedelme, Comp. A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB650 önkenő sárgaréz persely olajmentes csapágyak beszállítói, cége, mi Wh... Termék megtekintése →
Szinterezés: acél hátlapú bimetál perselyek
Nem minden önkenő persely kezdődik öntött nyersdarabként. A porkohászat másként építi fel az alkatrészt: acél hátlap, amelyre porózus bronzréteget szinterelnek.
A gyártási sorrend egyértelmű. Az acélszalagot megtisztítják, rézötvözet-porréteggel vonják be, és szinterezési hőmérsékleten, szabályozott atmoszférában átengedik a kemencén. A porszemcsék egymáshoz és az acélhoz kötődnek, szabályozott porozitást képezve. Szinterezés után a szalagot a végső vastagságig hengereljük, és a pórusokat olajjal impregnálják vagy szilárd kenőanyaggal töltik fel. Az eredmény egy persely, amely egyesíti az acélhéj szerkezeti szilárdságát a bronz csúszóréteg súrlódási viselkedésével.
Az acél hátlapú perselyek sokkal vékonyabbak, mint az öntött kivitelek, és a ház furatában való interferencia illesztésen alapulnak. Szabványos megoldást jelentenek hidraulikus szivattyúkhoz, fogaskerekes szivattyúkhoz, kompresszorokhoz és autóipari alkatrészekhez, ahol korlátozott a hely. A 200-B olajvisszatartó bimetál csapágy jó példa erre a konstrukcióra, ahol a szilárd kenőanyag közvetlenül a szinterezett rétegben van diszpergálva.
 Nagykereskedelmi 200#B olajvisszatartó bimetál csapágy (acél hátlapú réz szinter Wi A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína 200#B olajvisszatartó bimetál csapágy (acél hátlapú réz szinter, tömör L... Termék megtekintése →
A legfontosabb különbség az öntött bronzhoz képest a porozitás. A szinterezett réteg kenőanyag-tartályként működik; Az öntött bronznak nincs hasznos porozitása, ezért a kenőanyagot dugókkal kell ellátni. A kompromisszum az, hogy a szinterezett rétegek vékonyak, és kevésbé tűrik az élterhelést és a szennyeződést, mint egy tömör öntött fal.
Burkolt perselyek: könnyebb alternatíva
Könnyű és közepes terhelés esetén a burkolt perselyek gyors és gazdaságos utat kínálnak. Előre préselt grafitdugókkal ellátott bronzszalagot hengeresre hengerelünk, és a kész átmérőig formáljuk. A falvastagság kicsi, jellemzően 1-2,5 mm, és a persely a ház furatától függ. A becsomagolt perselyek könnyen benyomódnak, és olcsóbbak, mint az öntött alternatívák, de ütésállóságban vagy teherbírásban nem felelnek meg az öntvény kialakításának. Akkor a legjobb, ha a súly, a költség és az összeszerelési sebesség meghaladja a rendkívüli követelményeket.
Minőségellenőrzés a gyártósoron
A megbízható perselyt az idő előtti meghibásodástól az ellenőrzési fegyelem minden szakaszban elválasztja. Öntödénkben minden hőt spektrométerrel elemeznek három lépésben: öntés előtt, öntés közben és a kész öntvényen. Ez a szekvencia elkapja a nem minőségű ónbronzokat vagy sárgarézeket, mielőtt belőtt aknává válna a terepen.
A vásárlóknak ugyanazokat a bizonyítékokat kell kérniük, mint bármely kritikus komponenstől: kémiai összetételi jelentéseket, mechanikai tulajdonságok értékeit és méretrekordokat. Ha a szállító egy független laboratórium vizsgálati eredményeit is be tudja szolgáltatni, annál jobb. A nem szabványos alkatrészeknél a méretszabályozás még fontosabb, mivel az illeszkedést az alkatrészrel együtt tervezzük. Útmutatónkban ennek gyakorlati oldalával foglalkozunk egyedi bronz perselyek nem szabványos méretekkel és tűréssel .
A négy gyártási útvonal összehasonlítása
Az alábbi táblázat egy első lépéses összehasonlítás. Használja a folyamatlehetőségek szűkített listájára, mielőtt a gyártóval beszélne.
| Folyamat | Anyag szerkezete | Tipikus perselyforma | Terhelhetőség | A legalkalmasabb |
|---|---|---|---|---|
| Centrifugális öntés | Sűrű, finomszemcsés külső héj | Vastag falú hengeres és karimás perselyek | Magas | Nehézgépek, prések, lökésterhelések |
| Folyamatos öntés | Egységes finom szemcsés, nagyon alacsony porozitású | Egyedi méretre megmunkált rúdkészlet | Magas | Hosszú gyártási ciklusok, egyenletes minőség |
| Fém öntés | Megfelelő sűrűségű, kevésbé egyenletes szemcse | Egyszerű szabványos geometriák | Közepesen magas | Költségérzékeny szabványos alkatrészek |
| Szinterezett bimetál | Acélhoz ragasztott porózus bronzréteg | Vékony falú hüvely és karimás perselyek | Közepesen magas | Hidraulika, fogaskerék-szivattyúk, autóipar |
| Bronzba csomagolva | Hengerelt szalag préselt grafitdugóval | Vékony falú hüvely és karima formák | Közepes | Könnyű és közepes terhelés, alacsony költségű szerelvények |
Az öntött és szinterezett minták is eltérően öregszenek. A szinterezett rétegek simán kopnak, de vékonyak; Az öntött bronz hosszabb ideig tart koptató és nagy élterhelés mellett. Erről a kompromisszumról részletes adatok állnak rendelkezésre összehasonlításunkban szinterezett és öntött bronz persely hosszú élettartama .
Mire kell figyelni egy perselygyártónál
Kezdje a következtetésből: válasszon olyan gyártót, amely az olvadéktól a kész furatig irányítja az anyagot. Az a gyár, amely saját bronzát olvasztja, önti, majd ugyanazon a helyszínen megmunkálja, lerövidítheti az átfutási időt, és kiküszöbölheti annak kockázatát, hogy ismeretlen minőségű nyersdarabokat külső forrásból vásároljanak.
Egy integrált beszállítónak a következőket kell tudnia megmutatni:
- Házon belüli olvasztási és öntési képesség, ideálisan lefedi a centrifugális, folyamatos és fémöntő folyamatokat.
- CNC esztergálás, fúrás és marás a kész méretekhez és felületkezeléshez.
- A kémia spektrométeres ellenőrzése minden hőnél.
- Hozzáférés a független laboratóriumi vizsgálati jelentésekhez az összetételre és a mechanikai tulajdonságokra vonatkozóan.
- Dokumentált tapasztalat nem szabványos méretekkel, tűrésekkel és egyedi dugaszmintákkal.
Ez az ellenőrzési szint az, ami lehetővé teszi, hogy a JDB szilárd kenőanyag sorozatú alkatrészeit egyedi ötvözetből öntsék, és ugyanazon a gyártási héten belül szűk tűréshatárig megmunkálják. Ugyancsak ez a különbség a megérkezéskor illeszkedő persely és az összeszerelősoron utómunkát igénylő persely között.
Az önkenő bronz persely valódi specifikációját a gyártási folyamat írja le. Először határozza meg a terhelést, a sebességet, a tengely keménységét és a rendelkezésre álló helyet. Ezután egyeztesse a folyamatot. Ezután kérje el a szállítótól ugyanazt a bizonyítékot, amelyet bármely kritikus alkatrésztől kérne – kémia, mechanika és méretek. Ez a szekvencia olyan perselyt kap, amely túléli az általa védett gépet.
Vegye fel velünk a kapcsolatot //
Van kérdése? Vegye fel a kapcsolatot!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Különböző önmegkenő rézötvözet-perselycsapágyak termékeinek előállítására szakosodott
Gyors linkek
Kapcsolódó termékek
Érintkezés
- Add: No. 69, Tingyao East Road, Ganyao városi ipari zóna, Jiashan megye, Zhejiang tartomány, Kína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Egyéni önmegtakarító rézötvözet-csapágyak
