-
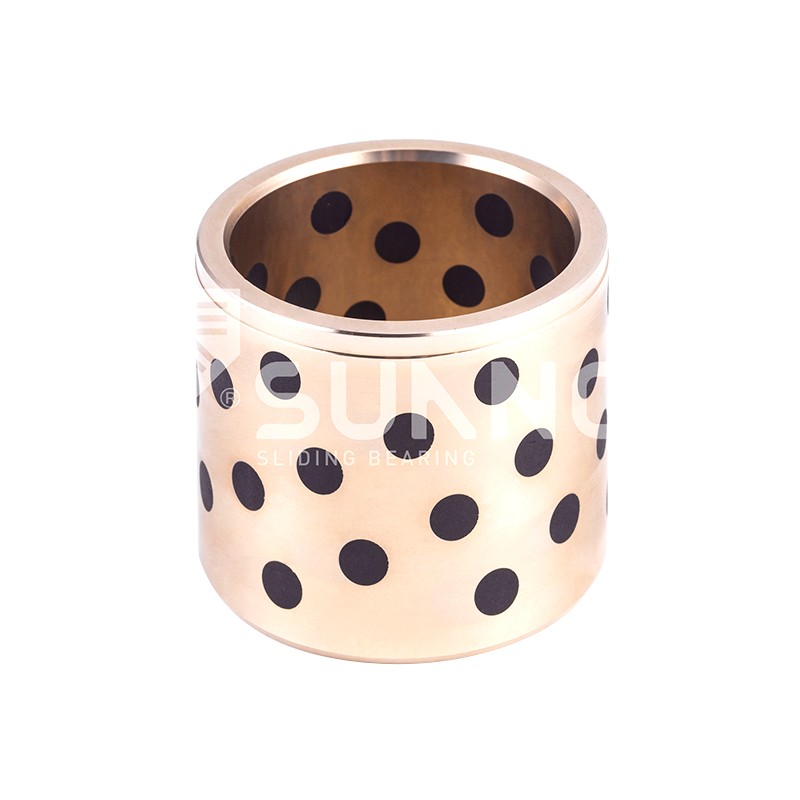 JDB szilárd kaszító csapágy JDB650 önkenő sárgaréz persely olajmentes csapágyak
-
 JDB szilárd kaszító csapágy Karimás grafit dugós bronz persely, önkenő olajmentes bronz karmantyús csapágy GB71 NAAMS
-
 JDB szilárd kaszító csapágy Cső alakú önkenő bronz persely, grafit dugós csúszóhüvelyes csapágy JPBW, JPBF
-
 JDB szilárd kaszító csapágy T-slot vezető önkenő bronz csúszólemez, JSOL beágyazott bronz olajmentes kopólemez
-
 JDB-600 casting bronzcsapágy JDB-600 bronz persely belső spirális olajhornyokkal, ón bronz olajhornyos persely
-
 SF-1 oilless csapágy SF-1P viszonzó mozgás bronz ön-kagyló kompozit csapágy persely
-
 SF-2 határkeverő csapágy SF-2Y határérték-kaszorító csapágy-Alacsony súrlódású száraz kenőanyag perselyek ipari gépekhez
-
 FB090 bronzcsomagolt csapágy FB091 rézbe csomagolt csapágy


Minőségi szabványok a bronzperselyek gyártásához: anyagok, tűréshatárok és tesztelés
Ipari hírek-Három hónappal azután, hogy egy karbantartó mérnök 50 cserebronz perselyt szerelt be egy gyártóprésbe, ezek közel harmadát ki kellett vonni a szolgálatból. A furatfelületek bemetszettek, több furat a megadott H8 tűréshatáron túl oválissá vált, és néhány persely teljesen rátapadt a tengelyükre. A megrendelés C93200 ónbronzra szólt. A leszállított alkatrészek alacsony óntartalmú sárgarézből készültek, amelyet a szállító mérnöki felülvizsgálat nélkül cserélt ki.
Ez a forgatókönyv gyakoribb, mint kellene. Ez akkor fordul elő, ha a bronz perselyek gyártására vonatkozó minőségi szabványokat papírmunkaként kezelik a gyártási fegyelem helyett. A megbízható bronzperselyt nem a tanúsítvány vagy a polírozott felület határozza meg, hanem az ellenőrzött anyagkémia, a hangos öntési gyakorlat, a precíz megmunkálás és a minden szakaszban történő ellenőrzés. Ha egy link megszakad, a kiszámítható teljesítmény találgatásokká válik.
Ez a cikk ismerteti azokat a szabványokat, amelyek elválasztják a megbízható perselyeket a korai hibáktól: ötvözetkémia, folyamatvezérlés, tűréshatárok, tesztelés és teljesítmény-referenciaértékek.
Mi határozza meg a minőségi bronz perselyt?
A minőségi bronz persely folyamatosan biztosítja:
- Megfelelő anyagkémia a tervezett terhelésnek, sebességnek és környezetnek
- Szerkezeti szilárdság, porozitástól, zsugorodástól és nem fémes zárványoktól mentes
- A méretpontosság megfelel a megadott illeszkedésnek és hézagnak
- Megjósolható kopási élettartam a megadott nyomás-sebesség (PV) feltételek mellett
- Nyomon követhetőség a nyersanyagolvadékig és az ellenőrzési jegyzőkönyvekig
Ezek a tulajdonságok mérhetők. Az olyan referenciaszabványok, mint az ASTM B505, az ISO 4382-1 és a GB/T 1176, meghatározzák az öntött rézötvözetek minimális összetételét és tulajdonságait. Egy komoly gyártó ezeket alapként kezeli, és szigorúbb belső korlátokat tart. A gyakorlati kérdés nem az, hogy egy szállító tud-e ajánlani egy szabványt, hanem az, hogy tételenként tudja-e bizonyítani a megfelelőséget.
Anyagösszetétel és ötvözetminőségek
A kémia meghatározza a bronz perselyek szinte minden használati tulajdonságát: keménységet, kopásállóságot, korrózióállóságot, beágyazhatóságot és kifáradási szilárdságot. Három ötvözetcsalád fedi le a perselyalkalmazások többségét.
Ón bronzok
Az ónbronzok, mint például a C93200, C93700 és C90700, a jó kopásállóságot kiváló alakíthatósággal és beágyazhatósággal kombinálják. A 6-11%-os óntartalom növeli a keménységet és csökkenti a tapadási hajlamot, míg az ólomadalékok javítják a megmunkálhatóságot és a vészüzemi tulajdonságokat. Ezek az ötvözetek az alapértelmezett választás az általános gépperselyekhez, és az óntartalom eltérései a leggyakoribb okai az idő előtti meghibásodásnak.
Alumínium bronzok
Az alumíniumbronzok, mint például a C95400 és a C86300 lényegesen nagyobb szilárdságot és jobb ellenállást biztosítanak az ütésekkel és ütésekkel szemben. A 9–14%-os alumínium, gyakran vassal és nikkellel, finomítja a szemcseszerkezetet, és kemény, kopásálló felületet ad. Előnyben részesítik nehézgépeknél, építőipari berendezéseknél és bányászati alkalmazásoknál, ahol a teherbírás fontosabb, mint a megfelelőség.
Sárgarézek és ólommentes alternatívák
A sárgarézek olcsóbbak és könnyebben megmunkálhatók, így vonzóak a nagy volumenű, közepes terhelésű alkalmazásokhoz. A JDB650 sárgaréz alapú önkenő persely egy példa: a sárgaréz mátrix viseli a nyomóterhelést, míg a beágyazott grafitdugók kezelik a határkenést. Az ólommentes alternatívák kötelezővé válnak az élelmiszer-feldolgozási és környezetvédelmi megfelelőségi forgatókönyvekben, megváltoztatva mind az ötvözetválasztási, mind a vizsgálati követelményeket. Bármilyen család is legyen, a minőségi szabvány ugyanaz: a leszállított alkatrésznek meg kell egyeznie a megadott minőséggel . Az ón-bronz és sárgaréz csapágyötvözetek összehasonlítása megmutatja, hogy ezek a különbségek miként jelentkeznek az élettartamban.
 JDB650 önkenő sárgaréz persely olajmentes csapágyak nagykereskedelme, Comp. A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB650 önkenő sárgaréz persely olajmentes csapágyak beszállítói, cége, mi Wh... Termék megtekintése →
Gyártási folyamat szabványai
Az öntési módszer közvetlen hatással van a bronzpersely sűrűségére, szemcseszerkezetére és szilárdságára. Négy termelési útvonal dominál, és mindegyiknek külön minőségi jellemzői vannak.
Centrifugális öntés
A centrifugális öntés sűrű gyűrűket és vastag falú perselyeket állít elő úgy, hogy olvadt bronzot öntenek egy forgó formába. A centrifugális erő a gázt és a zárványokat a belső átmérő felé hajtja, ahol a megmunkálás eltávolítja azokat. A forgási sebességet és az öntési hőmérsékletet szigorúan szabályozni kell: a túl lassú centrifugálás porozitást hagy maga után, míg a túlzott sebesség az ötvözet szegregációját okozza.
Folyamatos öntés
A folyamatos öntés a megszilárduló bronzot vízhűtéses szerszámon keresztül szívja át, így finom, egyenletes szemcsés szerkezetű és minimális zsugorodási porozitású rúdanyag keletkezik. Konzisztens mechanikai tulajdonságokat biztosít a teljes rúdhosszon, és széles körben elterjedt persely nyersdarabokhoz.
Porkohászat és szinterezés
Az olajvisszatartó és bimetál perselyek a szinterezésen alapulnak, nem pedig az olvadáson. A bronzport acél hátlappal tömörítik, és szinterezik, hogy szabályozott porozitású hálózatot hozzon létre, amely megtartja a kenőanyagot. A minőség a porszemcsemérettől, a tömörítési nyomástól, a szinterezési hőmérséklettől és a légkör szabályozásától függ. A burkolt bronz perselyek hasonló logikát követnek, a szinterezett bronzréteg merev héjhoz van kötve.
A minőségi gyártó közzéteszi a folyamatablakait, és érvényesíti azokat: az olvadék hőmérsékletét, öntési sebességét, a forma előmelegítését, forgási sebességét és a hűtési gradienst folyamatosan ellenőrzik, nem pedig egyszer, a műszak kezdetén. A JDB600 öntvény bronz csapágy Ezen az ellenőrzési szinten állítják elő, minden olvadási szakaszban spektroszkópiai ellenőrzéssel.
 Nagykereskedelmi JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállítók, A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállító, cég, W... Termék megtekintése →
Mérettűrések és megmunkálási minőség
A méretek és a tűréshatárok határozzák meg, hogy egy persely illeszkedik-e, igazodik-e és fenntartja-e a megfelelő kenőanyag-filmet. Ezeket a szabványokat ISO tolerancia fokozatok fejezik ki. Egy tipikus persely H7 vagy H8 furattűrést, m6 vagy n6 házillesztést és Ra 0,4 és 1,6 µm közötti felületi érdességet hordoz az alkalmazástól függően.
Az illeszkedési osztály szabályozza a futási távolságot. Egy 50 mm-es tengelynél a H7/f7 illesztés hézagot biztosít közöttük 0,025 és 0,075 mm , amely számos általános alkalmazáshoz megfelel. A precíziós orsók szűkebb hézagot igényelnek; a nehéz ütőgépeknek többre van szükségük. A túl kis távolság felmelegedést és görcsöket okoz; túl sok vibrációhoz, ütési terheléshez és gyorsuló kopáshoz vezet.
A megmunkálási minőség meghaladja a névleges átmérőt. A kerekség, a furat és az OD koncentrikussága, az egyenesség és a felületi minőség meghatározza a szolgáltatási viselkedést. A névleges méreten belüli, de 0,05 mm-es ovális alkatrész az első néhány száz órában egyenetlenül kopik. A furatmérők, a légmérők és a CMM-ellenőrzés igazolják ezeket a jellemzőket. A miénk metrikus bronz csapágy tűrés kiválasztási útmutató praktikus illeszkedési tartományokat biztosít a gyakori alkalmazásokhoz.
Tesztelés és minőségellenőrzés
A tesztelés nem egyszeri esemény. A valódi minőségi szabványokat követő gyártó ellenőrzi az anyagot, a folyamatot és a kész alkatrészt. Az ellenőrzés alapvető lépései a következők:
- Spektrometriai elemzés. Az optikai emissziós spektroszkópia (OES) a kemencében, öntés előtt és után megerősíti, hogy a réz, ón, ólom, cink, alumínium, vas, nikkel és foszfor megfelel a minőségi előírásoknak.
- Mechanikai vizsgálat. A keménységet (HB vagy HRB), a szakítószilárdságot, a folyáshatárt és a nyúlást az egyes olvadékok reprezentatív mintáiból mérik.
- Porozitás vizsgálat. A megmunkált felületeket szemrevételezéssel ellenőrzik, és festékbehatoló vagy ultrahangos vizsgálatot alkalmaznak a kritikus alkatrészeken a belső zsugorodási üregek kimutatására.
- Méretellenőrzés. A kritikus jellemzők tételenként teljes mértékben meg vannak mérve, nagy mennyiségű futtatások esetén statisztikai folyamatvezérléssel.
- Harmadik fél tanúsítása. Az akkreditált laboratóriumok önállóan ellenőrzik az összetételt és a mechanikai tulajdonságokat, a tételre és a gyártási dátumra visszavezethető tanúsítványokat állítanak ki.
Az a beszállító, aki nem tudja megmutatni a spektrométeres nyomatokat, a kalibrációs feljegyzéseket, a folyamatnaplókat és a megőrzött mintákat, arra kéri a vevőt, hogy fogadja el a minőséget. Az önkenő szerkezetek esetében a tesztelésnek ki kell terjednie a szilárd kenőanyag-dugó anyagára, a beágyazódási mélységre és a dugó visszatartási szilárdságára is.
Teljesítmény referenciaértékei: PV határértékek és kopási arány
A nyomás-sebesség (PV) tényező a bronz persely alapvető tervezési határa. Azt fejezi ki, hogy egy csapágy adott terhelés (N/mm²) és csúszási sebesség (m/s) mellett mekkora súrlódási hőt tud leadni. A minőségi szabványok meghatározzák a maximális statikus terhelést, a maximális csúszási sebességet, a maximális PV-t szobahőmérsékleten, valamint a leértékelési görbéket a megemelt hőmérsékletre vagy oszcillációra.
A kopási sebesség a második mérce, általában µm/km vagy mm/óra mértékegységben van kifejezve. Ezt az ötvözet keménysége, tisztasága és transzferfilm viselkedése határozza meg. A jól szabályozott gyártósorról származó persely általában kopási arányt mutat kétszer-háromszor alacsonyabb mint egy azonos névleges minőségű márka nélküli alkatrész, mert a porozitás, a szennyeződések és a megmunkálási sérülések korai kopást okoznak. Ez a különbség ritkán jelenik meg próbapadon; szervizben jelenik meg. A miénk PV határérték és kopási arány elemzése elmagyarázza, hogyan kell mérni és összehasonlítani ezeket az értékeket.
A FB090 bronz borítású csapágy magas PV teljesítményt ér el a merev bronz vagy acél héj és a szinterezett bronz belső réteg kombinálásával, amely szerkezeti szilárdságot és egyenletes terheléselosztást biztosít a csúszófelületen.
 Nagyker FB090 Bronz csomagolt csapágy | Önkenő persely- és hüvelytartozék Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína FB090 bronzba csomagolt csapágy | Önkenő persely- és perselyszállítók, Comp... Termék megtekintése →
Gyakorlati ellenőrző lista a bronzpersely-szállító auditálásakor
Amikor egy potenciális szállítót auditál, a biztosítékok helyett inkább dokumentált bizonyítékokat keressen. Az alábbi táblázat összefoglalja, hogy mit kell ellenőrizni, és miért fontos ez.
| Ellenőrzőpont | Amit látni akarsz | Miért számít |
|---|---|---|
| Ötvözetvezérlés | OES spektrométer a helyszínen; olvadási tanúsítványok tételenként | Az ón, ólom vagy alumínium eltérései megváltoztatják a kopást és a szilárdságot |
| Öntési folyamat | Dokumentált módszer: centrifugális, folyamatos vagy fém öntőforma | A szemcseszerkezet és a porozitás folyamatonként jelentősen eltér |
| Tűrések | CMM és légmérési nyilvántartások; IT évfolyam definíciók | A Fit szabályozza a távolságot, a hőtermelést és az élettartamot |
| Mechanikai adatok | Keménység, szakítószilárdság és hozamérték tételenként | Megerősíti, hogy az ötvözet a gyakorlatban megfelel a minőségi minimumoknak |
| Nyomon követhetőség | A tanúsítványokon szereplő hőszámok megegyeznek a bejövő anyagokkal | Lehetővé teszi a kiváltó okok elemzését egy helyszíni hiba után |
| Harmadik felek jelentései | Akkreditált laboratóriumi vizsgálati tanúsítványok | Házon belüli követelések független ellenőrzése |
| Megmunkálási képesség | CNC esztergálási kapacitás és megfelelő ellenőrző készülékek | Megakadályozza a koncentrikusságot és a felületminőségi problémákat |
Mit jelent a minőség a szállítási teljesítmény szempontjából
A minőségi előírások a szállításra is kiterjednek. A konzisztens tételenkénti tulajdonságok, az időben történő szállítás és a dokumentált korrekciós intézkedési rendszer védi az ügyfél gyártási ütemtervét. A saját öntését és megmunkálását irányító gyártó, például egy több mint 80 CNC-gépet üzemeltető öntöde mellett, lerövidíti az átfutási időt, és eltávolítja a nyersdarabok külső öntödéből történő vásárlásának anyagcseréjének kockázatát.
Amikor értékel egy bronzpersely szállítót, rekordokat kérj, ne retorikát . A szabványokat közzéteszik, a vizsgálati módszereket kialakítják, az ellenőrzési technológiát beváltják. Az egyetlen változó, hogy a gyártó következetesen alkalmazza-e őket.
Vegye fel velünk a kapcsolatot //
Van kérdése? Vegye fel a kapcsolatot!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Különböző önmegkenő rézötvözet-perselycsapágyak termékeinek előállítására szakosodott
Gyors linkek
Kapcsolódó termékek
Érintkezés
- Add: No. 69, Tingyao East Road, Ganyao városi ipari zóna, Jiashan megye, Zhejiang tartomány, Kína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Egyéni önmegtakarító rézötvözet-csapágyak
