-
 JDB szilárd kaszító csapágy T-slot vezető önkenő bronz csúszólemez, JSOL beágyazott bronz olajmentes kopólemez
-
 Olajtámadó bimetall-csapágy 200#B acél hátlapú rézötvözet bimetál persely, acél-réz kompozit csúszócsapágypersely
-
 SF-1 oilless csapágy SF-1P viszonzó mozgás bronz ön-kagyló kompozit csapágy persely
-
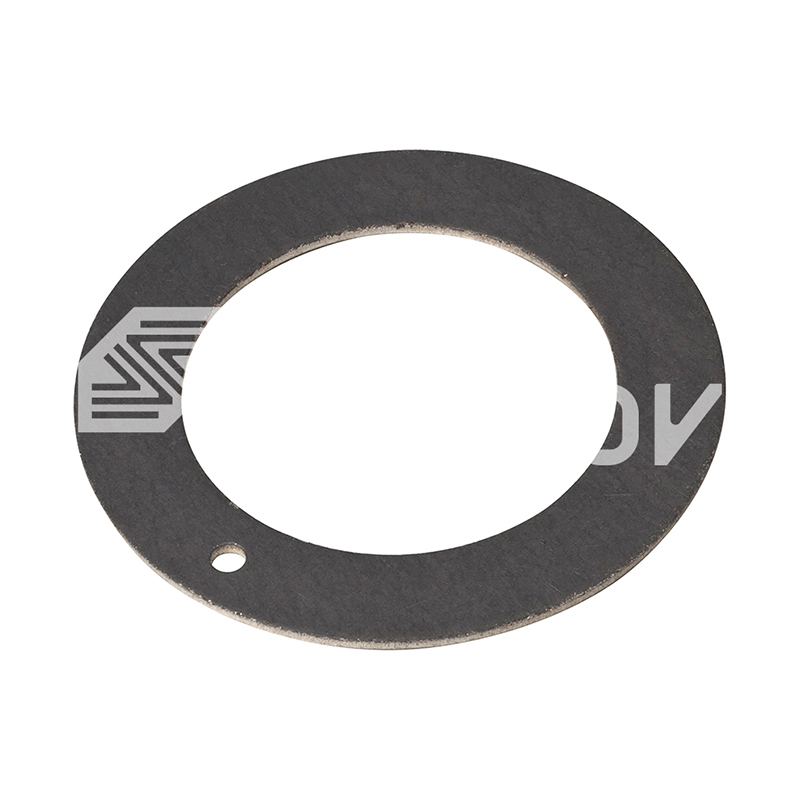 SF-1 oilless csapágy SF-1 WC standard metrikus tolóerőmosó | Alacsony súrlódású, nagy terhelésű csapágy
-
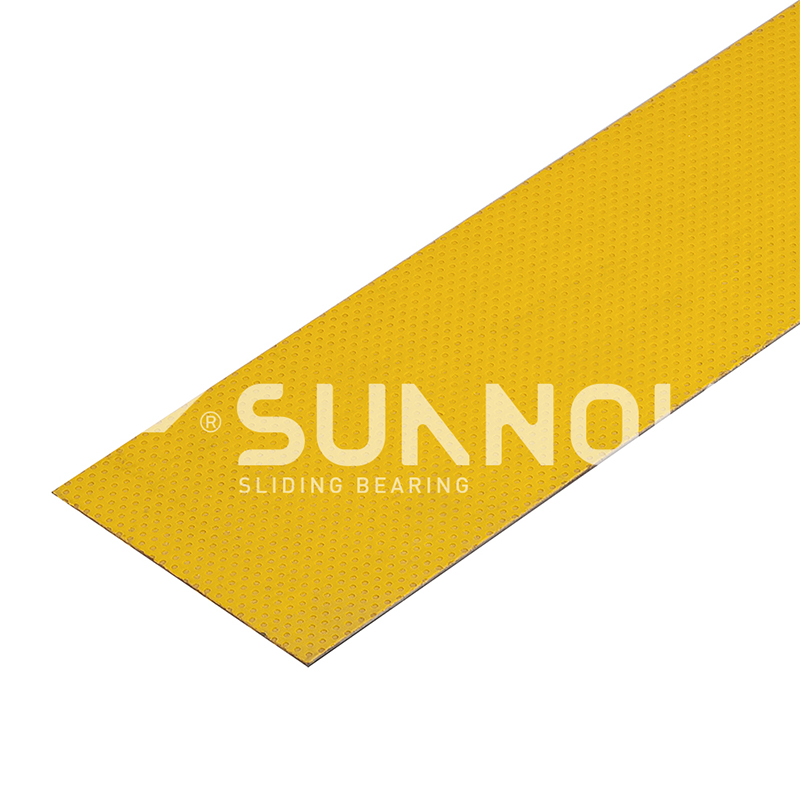 SF-2 határkeverő csapágy SF-2SP szabványos metrikus méretű ön kenő kopáscsík PTFE-vel
-

-
 JF-800 BI-fém csapágy JF-700 BI-fém hordozó nagy teherbírású ön-kagyló perselyek
-
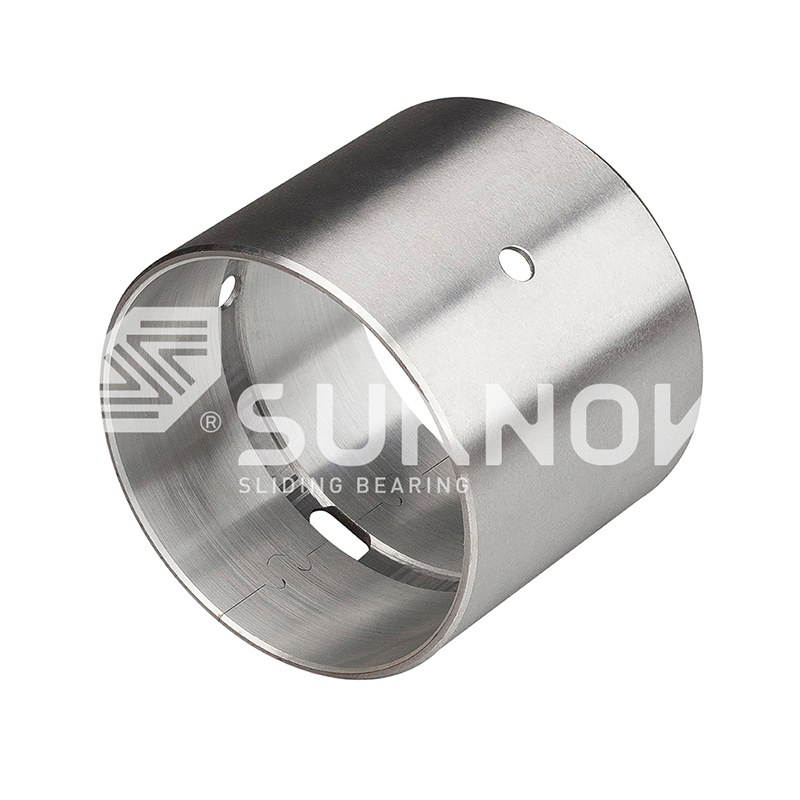 JF-800 BI-fém csapágy JF-20 nagyteljesítményű alumínium + szénacél ötvözet csapágy ipari gépekhez


Hogyan válasszunk megbízható önkenő bronzpersely-gyártót: Vevői útmutató
Ipari hírek-Egy beszerzési mérnök, aki hat árajánlatot hasonlított össze egy névlegesen azonos bronzperselyre, egyszer azt tapasztalta, hogy az árkülönbség elérte a 42 százalékot. A drága rész nem feltétlenül volt jobb anyag; ellenőrizhető folyamat volt. Egy megbízható önkenő bronz perselygyártó ellenőrzi az ötvözetet az olvadástól a kész furatig, dokumentál minden ellenőrzést, és mérnöki adatokkal támogatja az egyedi méreteket. Ez az útmutató leírja azokat az ellenőrzési pontokat, amelyeket a beszerzési csoportok használnak, ha a csapágy meghibásodási költsége magasabb, mint az alkatrész ára.
Mi határozza meg a megbízható önkenő bronzpersely-gyártót
Megbízható önkenő bronzperselygyártó az, amely az olvadéktól a kész furatig szabályozza a rézötvözetet, rekordokkal igazolja az anyagösszetételt, és az alkalmazásnak megfelelő mérettűrést tart. Bármelyik szállító grafitdugót helyezhet a bronz hüvelybe; kevesen tudják megismételni ugyanazt a mikrostruktúrát és a kenőanyag eloszlását több ezer alkatrész között.
Működési definíció
Az önkenő bronz persely egy rézötvözet hüvely, amely külső olaj vagy zsír nélkül működik. Kenőképességét a csapágyszerkezetbe ágyazott szilárd kenőanyagok, például grafit, molibdén-diszulfid (MoS2) vagy PTFE biztosítja. A beszállítói megbízhatóság megismételhető kémiát, egyenletes kenőanyag-feltöltést és dokumentált minőséget jelent minden tételnél.
Olyan képességek, amelyek elválasztják az öntödét a viszonteladótól
- Házon belüli olvasztás és öntés: az ötvözetek kémiáját a forrásnál szabályozzák, ahelyett, hogy a vásárolt nyersdarabokból örökölnék.
- Szilárd kenőanyag beágyazás: a grafit vagy MoS2 zsebek üregek, repedések vagy elkenődés nélkül helyezhetők el.
- Precíziós megmunkálás: CNC esztergálás és fúrás tartja a H7 vagy az alkalmazás-specifikus furat illeszkedést, amelyet a rajzok megkövetelnek.
- Okirati bizonyítékok: a spektrométer jelentések, a mechanikai vizsgálati értékek és az anyagtanúsítványok a tételszámokhoz igazodnak.
Két szállító ugyanazt a rézötvözet-minőséget ajánlhatja; csak egy tudja megmutatni az olvadási rekordot. Ez a gyakorlatban a legrövidebb megbízhatósági teszt, ezért először kérje, ne utoljára.
Ellenőrizze az anyagellenőrzést és az ötvözet nyomon követhetőségét
Kezdje az auditot az anyaggal, mert az ötvözet összetétele határozza meg a terhelhetőséget, a súrlódást és a kopási élettartamot, mielőtt bármilyen geometriai mérés számítana. Egy komoly gyártó kiadja a rézötvözet minőségeit, és megadja az öntés útját: centrifugális öntés köralapanyaghoz, folyamatos öntés hosszú rudakhoz, vagy fémöntés összetett nyersdarabokhoz. Mindegyik útvonal megváltoztatja a porozitást és a szemcseszerkezetet, ami megváltoztatja a persely viselkedését nagy terhelés mellett.
A kenőanyag töltet ugyanilyen fontos. A grafit alacsony sebességű, nagy terhelésű csúszáshoz illik; A MoS2 javítja a bejáratási fázist; bizonyos bronz-grafit keverékek pedig meghatározott hőmérsékleti vagy szennyeződési feltételeket szolgálnak ki. Az a beszállító, aki ezeket a lehetőségeket az Ön PV-értékéhez rendeli, mérnöki munkát végez; olyan beszállító vesz fel rendelést, amelyik csak árlistából áraz. Közepes terhelésű gépekhez sárgaréz alapú szilárd kenőpersely, mint pl JDB650 szilárd kenőpersely gyakori kiindulópont a JDB családban.
 JDB650 önkenő sárgaréz persely olajmentes csapágyak nagykereskedelme, Comp. A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB650 önkenő sárgaréz persely olajmentes csapágyak beszállítói, cége, mi Wh... Termék megtekintése →
Az árak összehasonlítása előtt ismerje meg, hogyan változtatja meg a gyártási útvonal a teljesítményt. Közvetlen összehasonlítás a szinterezett és öntött bronz persely hosszú élettartama megmutatja, hogy az egyes folyamatok hol nyernek, és ez a tudás megakadályozza, hogy díjat fizessen a rossz részért.
Házon belüli öntés a kiszervezett nyersdarabokkal szemben
Független öntöde
- Olvadási nyilvántartást vezetnek minden melegítésről.
- A kémia a specifikációhoz igazítható.
- Harmadik fél elemzése ugyanabból a hőből, mint a termelés.
- Rövidebb átfutási idő, mivel az ötvözetellátás belső.
Kihelyezett nyersdarabok
- Alacsonyabb belépési költség és egyszerűbb árak.
- Nincsenek olvadási adatok vagy hőkövethetőség.
- A beszerzett tételek közötti minőségeltolódás veszélye.
- Az átvételnek szigorúnak kell lennie a kompenzáció érdekében.
A Zhejiang Shuangnuo Bearing Technology Co., Ltd. közel egy évtizede az önkenő rézötvözetekre összpontosítva spektrométeres ellenőrzéseket végez minden egyes olvadás előtt, közben és után, majd rendszeres mintákat nyújt be a nemzeti vizsgáló testületeknek összetétel és mechanikai ellenőrzés céljából.
Értékelje az öntési, szinterezési és megmunkálási kapacitást
Vizsgálja meg a termelési szintet, ne csak a katalógust, mert a berendezések választéka és mérete határozza meg, hogy a szállító képes-e tartani a tűréshatárokat és időben szállítani. Az önkenő bronz perselygyártás az öntést vagy szinterezést a megmunkálással és ellenőrzéssel kombinálja. A centrifugális öntéssel sűrű kerek nyersdarabok állíthatók elő, a folyamatos öntés javítja a konzisztenciát hosszú távon, és a szinterezés az acél hátlapú bimetál termékek fő útja.
A megmunkálási kapacitás az, ami az öntött anyagot karimás perselyekké, kopólemezekké és nyomóalátétekké alakítja a rajz által megkövetelt pontossággal. Egy valódi gépműhellyel rendelkező beszállító készíthet egy tervezett rajzot, és visszajelzést küldhet a folyamatról; egy kereskedelmi cég csak a rajzot adhatja át másnak.
10 éves fókuszált önkenő ötvözetgyártás
80 CNC esztergák és megmunkáló központok a helyszínen
3 öntési utak: centrifugális, folyamatos, fém-öntőforma
6 termékcsaládok: JDB, SF1, SF2, JF, FB090, 200-as sorozat
Ellenőrző lista egy bronzpersely-szállítóhoz
| Kritérium | Mit kell ellenőrizni | Miért számít | Pass mark |
| Ötvözetkémia | Spektrométer jelentés a közzétett fokozattal szemben | Az összetétel elsodródása lerövidíti a kopás élettartamát | Speciális minőség minden hőfokon |
| Öntési folyamat | Centrifugális, folyamatos vagy fém-öntőforma | A folyamat szabályozza a porozitást és a sűrűséget | A porozitás dokumentált és ellenőrzött |
| Kenőanyag töltet | A grafitfelület aránya és eloszlása | A kitöltési szint beállítja a PV határértéket | Egységes beágyazódás, nincsenek üregek |
| Furattűrés | H7 vagy alkalmazás-specifikus illeszkedés | A laza furatok élterhelést okoznak | A mért Cpk 1,33 felett |
| Dokumentáció | Harmadik fél mechanikai tesztelése | A bizonyítás felváltja a marketing állításokat | A jelentés kötegszámhoz kötött |
Erősen terhelt forgó szerkezeteknél vastag falú kialakítás, mint pl JDB600 öntött rézötvözet csapágy olyan szerkezeti szegélyt biztosít, amelyhez a vékony falú bélés nem illeszkedik, ezért az öntési képesség számít a kiválasztási folyamatban.
 Nagykereskedelmi JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállítók, A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína JDB-600 öntött önkenő bronz vezetőpersely-csapágy beszállító, cég, W... Termék megtekintése →
Háromlépcsős spektrométeres vezérlés minden olvadéknál: kemence oldali ellenőrzés, öntés közbeni ellenőrzés és megszilárdulás utáni megerősítés. Ez a fegyelem az, ami távol tartja az osztályzatok eltolódását a gyártási folyamatban.
Minőségi dokumentáció és műszaki támogatás igénylése
A hiteles szállító bármely tétel mögött reprodukálhatja a vizsgálati jelentést, és találgatások helyett műszaki adatokkal támogatja a nem szabványos furatméreteket, karimákat és kopólemezeket. A dokumentáció nem adminisztrációs költség; Ez az egyetlen módja annak, hogy auditáljon egy olyan terméket, amely már telepítve van a gépére.
Öt dokumentum határoz meg egy elfogadható minőségi csomagot az önkenő bronz perselyek megrendeléséhez:
- Anyagtanúsítvány a rézötvözet minőségével és kémiai összetételével.
- Harmadik féltől származó mechanikai vizsgálati jelentés a keménységről és a szakítószilárdságról.
- Méretvizsgálati jegyzőkönyv a furatról, a külső átmérőről és a karima kifutásáról.
- PV-korlát vagy kopási sebesség adatok az adott szilárd kenőanyag töltethez.
- Tétel- vagy hőszám, amely minden dokumentumot a leszállított alkatrészekhez kapcsol.
Az egyedi munka a gyártó igazi próbája. Egy beszállító, aki gépez nem szabványos bronz perselyméretek és tűrések házon belül a toleranciakérdésekre adatokkal válaszol, nem pedig azzal az ígérettel, hogy egyszerűen belefér az alkatrész.
A kiválasztási tényezők relatív súlya
Súlyszám a meghibásodási költségeken és az ipari perselyek beszerzésének ellenőrzési erőfeszítésén alapul.
A tételszám nélküli tesztjelentés és a tűrés nélküli árajánlat ugyanaz: olyan papírmunka, amelyet nem lehet használni, ha egy csapágy korai meghibásodása esetén.
Piros zászlók, amelyek kizárják a szállítót
Számos figyelmeztető jel azonnal eltávolítja a jelöltet a mérlegelés alól, függetlenül attól, hogy az ajánlat mennyire vonzó. Ezek nem tárgyalási pontok; azt jelzik, hogy a szállító nem ellenőrzi, hogy mit ad el.
- Nincs olvadási jegyzőkönyv, anyagtanúsítvány vagy tételszám.
- Egy katalógus, amely minden lehetséges anyagot igényel, de nem tudja megmagyarázni a folyamatbeli különbségeket.
- Nincs elkötelezettség a furattűrés vagy a telepítési illesztési útmutató iránt.
- Lassú és kitérő válasz, amikor a kémiai összetételre vonatkozó adatokat kérnek.
- Olyan alkalmazási tanácsok, amelyek figyelmen kívül hagyják a sebességet, a hőmérsékletet, a szennyeződést vagy a kenési feltételeket.
A kompetencia aláírása az őszinte ajánlás a családváltásra. Nagyobb sebességű, könnyebb terhelésű pozíciókhoz vékony falú SF1 olajmentes csapágy Előfordulhat, hogy felülmúl egy masszív öntött bronz perselyt, és egy komoly gyártó ezt fogja mondani, ahelyett, hogy rossz alkatrészt adna el. Vigyázz a közösre tévhitek az önkenő bronz csapágyak beszerzésében amelyek a vevőket a legolcsóbb vagy legnehezebb, adatok nélküli opció felé tolják.
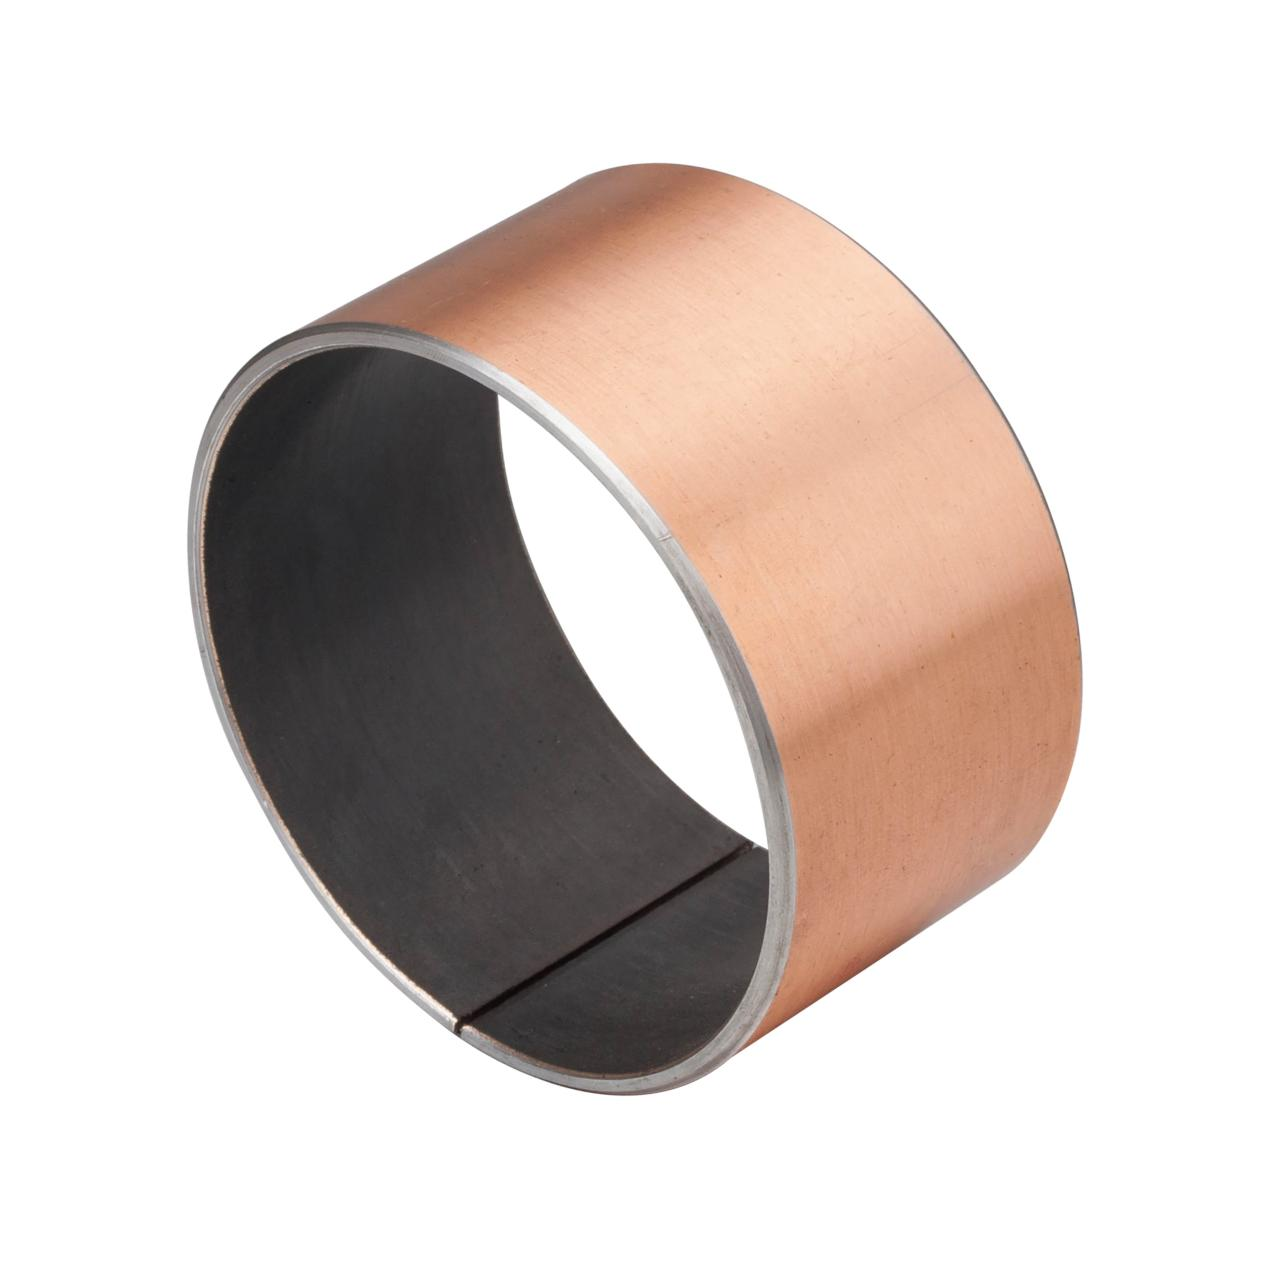 Nagykereskedelmi karbantartást nem igénylő SF-1 önkenő csapágy nagy teherbírású alkalmazáshoz A Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kína karbantartást nem igénylő SF-1 önkenő csapágy nagy igénybevételű alkalmazásokhoz – alacsony... Termék megtekintése →
A legolcsóbb ajánlat csak akkor válik értékké, ha a persely túléli a teljes karbantartási ciklust. Az anyagellenőrzést kihagyó beszerzés kétszer fizet: egyszer az alkatrészért, egyszer az állásidőért.
Gyakran Ismételt Kérdések
Mi a legfontosabb szempont az önkenő bronz persely gyártó kiválasztásánál?
Anyagellenőrzés és nyomon követhetőség. Az ötvözetkémia és a szilárd kenőanyag-töltés határozza meg a csapágy PV-határát, kopási sebességét és teherbírását. Ha ezeket nem igazolják, akkor semmilyen más minőségi állítás nem megbízható.
A vevőknek minden tételhez anyagtanúsítványt kell kérniük?
Igen. Az összetétel eltolódik a fűtések között, és a tételszámhoz illesztett tanúsítvány az egyetlen praktikus módja annak igazolására, hogy a leszállított perselyek megfelelnek a jóváhagyott mintának és a megadott minőségnek.
Milyen furattűrést kell tartania egy bronzpersely gyártójának?
A legtöbb forgó tengelynél a H7 furat vagy egy ezzel egyenértékű alkalmazás-specifikus illesztés az elvárt szabvány. Az a beszállító, aki nem tud tűréshatárt megadni a rajzon, nincs felkészülve tervezett alkatrészek gyártására.
A házon belüli öntés lerövidíti az egyedi bronzperselyek átfutási idejét?
Általában igen. Az integrált gyártás megszünteti a várakozást a külső nyersdarabokra, és lehetővé teszi az öntöde számára, hogy a kémiát az alkalmazáshoz igazítsa, ami lerövidíti a ciklust a nem szabványos méretek és speciális ötvözetek esetében.
Vegye fel velünk a kapcsolatot //
Van kérdése? Vegye fel a kapcsolatot!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Különböző önmegkenő rézötvözet-perselycsapágyak termékeinek előállítására szakosodott
Gyors linkek
Kapcsolódó termékek
Érintkezés
- Add: No. 69, Tingyao East Road, Ganyao városi ipari zóna, Jiashan megye, Zhejiang tartomány, Kína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Egyéni önmegtakarító rézötvözet-csapágyak
