-
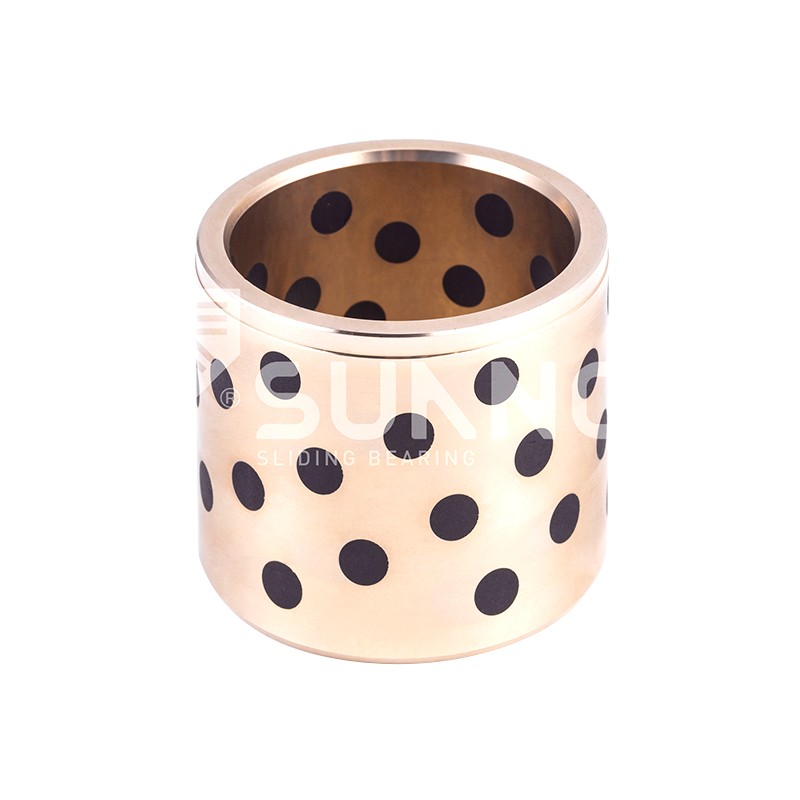 JDB szilárd kaszító csapágy JDB650 önkenő sárgaréz persely olajmentes csapágyak
-
 JDB szilárd kaszító csapágy JFB650 metrikus olajmentes önkenő bronz kerek karimás csapágy
-
 JDB szilárd kaszító csapágy Kerek önkenő JOST olajmentes sárgaréz karimás vezetőcsapágypersely
-
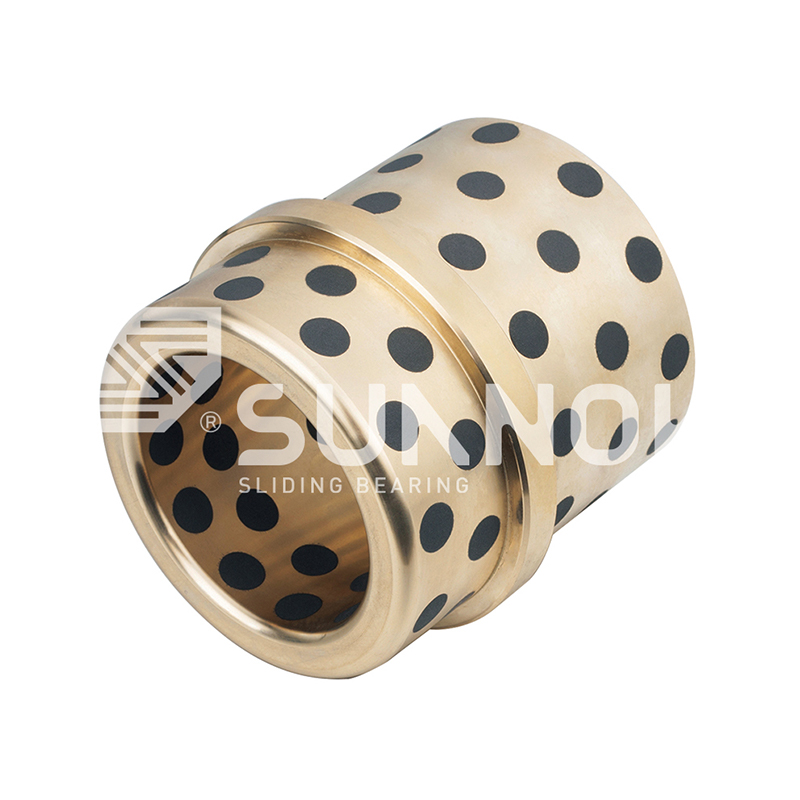 JDB szilárd kaszító csapágy Lépcsős karimás önkenő bronz persely, grafit dugós csúszóhüvelyes csapágy JOSG
-
 Olajtámadó bimetall-csapágy Karimás önkenő kompozit persely, olajmentes karimás persely 200#F
-
 Olajtámadó bimetall-csapágy 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
-
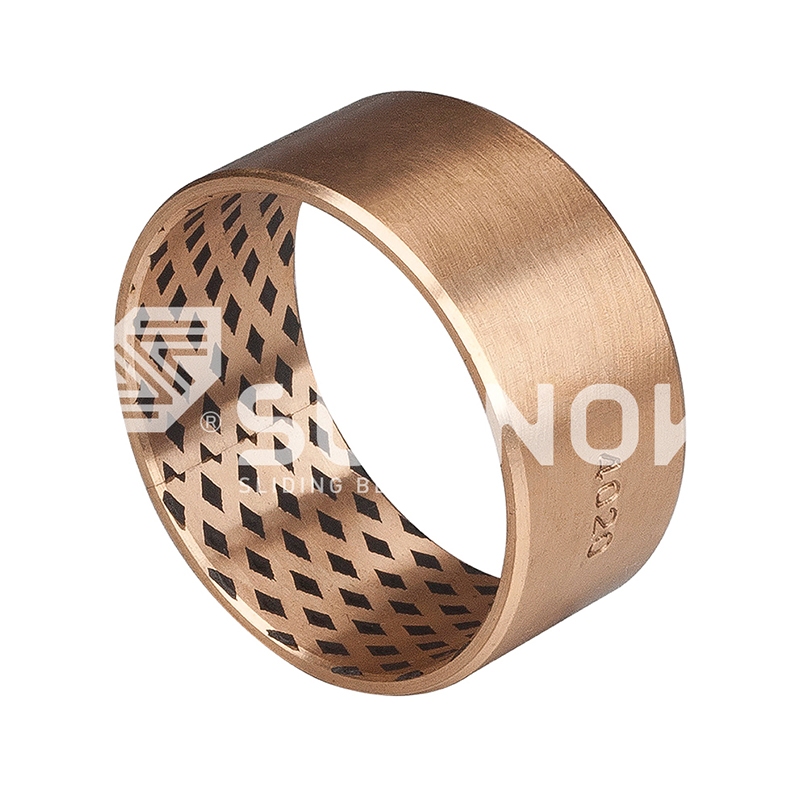 FB090 bronzcsomagolt csapágy FB09G bronzcsomagolt csapágy


Hogyan válasszunk önkenő csapágyakat öntő- és fröccsöntő gépekhez
Ipari hírek-Egy fröccsöntő öntőforma, amely percenként 25 lövéssel ciklikusan forog, óránként több mint ezerszer mozgatja át kilökőcsapjait a vezetőperselyeiken. Egy 550 tonnás présgépen ezek a perselyek 15 és 30 MPa közötti helyi felületi nyomást hordoznak, 60 és 120 °C közötti szerszámhőmérsékleten működnek, és az összeszerelés után soha nem kapnak zsírt. Az önkenő csapágyak kiválasztása formázó- és fröccsöntőgépekhez azzal kezdődik, hogy elfogadjuk, hogy a perselynek saját kenést kell biztosítania a szerszám élettartama alatt.
Az önkenő csapágy szilárd kenőanyagot, általában grafitot, PTFE-t vagy fém-szulfidot tartalmazó csúszócsapágy, rézötvözet vagy acél hátlapú mátrixba ágyazva, és úgy tervezték, hogy teljes élettartama alatt külső olaj vagy zsír nélkül működjön.
A kiválasztási folyamat egy ötkapu ellenőrző lista: terhelés és PV érték, hőmérséklet, tengely és tűrés szabványok, mozgás típusa és a szerelés praktikussága. A legtöbb formahiba egy kihagyott paraméterre, általában terhelésre vezethető vissza.
Először párosítsa a terhelést és a PV-értéket
Az első kiválasztási kapu a teherbírás és a PV-érték, mivel az a vezetőpersely, amely nem képes túlélni a helyi felületi nyomást, meghibásodik, függetlenül attól, hogy milyen jól van megtervezve a forma többi része.
A PV-érték a nyomás MPa-ban szorozva a csúszási sebességgel méter per másodpercben. A formavezető pozíciók lassan futnak, általában 0,05-0,3 m/s, így a nyomás uralja a számítást. A nagy tömítettségű alkatrészekben a kilökőcsapokra ható helyi felületi nyomás elérheti a 20-50 MPa-t, ami messze meghaladja egy egyszerű polimer persely határát. A grafitdugókkal ellátott öntött rézötvözet kezeli ezt a kombinációt, mivel a bronzmátrix hordozza a terhelést, míg a grafit folyamatos kenést biztosít.
Hasonlítsa össze a formákban használt négy fő csapágycsalád tipikus statikus terhelési határait:
Jellemző statikus teherbírás sorozatonként
JDB öntött bronz 250 MPa
JF bimetál 200 MPa
SF1 PTFE bronz 140 MPa
FB090 becsomagolva 120 MPa
Az értékek a szabványos minőségek tipikus statikus terhelhetőségei; ellenőrizze a kiválasztott ötvözet anyagvizsgálati jelentését.
Az öntött bronz az alapértelmezett a kidobó és a vezető pozícióknál. A JDB szilárd kenőcsapágyak transzfer-film mechanizmusa megmagyarázza, hogy ez a család miért teljesít olyan jól a lassú, nagynyomású szerszámos alkalmazásokban.
250 MPa statikus teherbírás, JDB öntött bronz
2,5 MPa m/s PV határérték szárazonfutáshoz
300°C maximális üzemi hőmérséklet
Erősítse meg a hőmérsékletet és a vegyi expozíciót
A második kapu a hőmérséklet, mivel a szilárd kenőanyagnak és a csapágymátrixnak is meghatározott termikus határai vannak, amelyek eldöntik, hogy melyik sorozatot lehet biztonságosan megadni.
A gyantaválasztás beállítja a forma hőmérsékletét:
- Árugyanták: 40-80°C-os formázási hőmérséklet.
- Műszaki műanyagok: 80-120°C-os formázási hőmérséklet.
- Melegcsatorna és szelep-kapu területek: csapágyülések 150-200°C-on.
A PTFE-alapú SF1 csapágy nagyjából 250°C-ig folyamatos, míg a grafitba ágyazott bronzminőségek 300°C-on vagy magasabb hőmérsékleten tartják a kenőrétegüket.
200°C felett a grafitba ágyazott bronz kibírja a PTFE alapú csapágyakat, mert a grafit 450°C alatt nem oxidálódik észrevehetően, míg a PTFE 260°C közelében kezd elveszíteni a terhelési ellenállását.
A kémiai expozíció is számít. Azokban a formázócellákban, ahol a kezelők oldószerrel törölik le a vezetőoszlopokat, vagy ahol a lemosás az ütemterv része, rendeljen rozsdamentes acélból készült vagy zárt változatokat, hogy a tisztítószerek ne öblítsék le a szilárd kenőanyagot a nyitott élekről.
Ellenőrizze a tengely keménységi, kidolgozási és tűrési szabványait
A harmadik kapu a tribológiai párosítás, mert a csapágy csak annyira jó, mint a vele szemben futó tengely, és a méretosztálynak meg kell egyeznie a műhelyben használatos formaszabvánnyal.
A kilökőcsapok és vezetőoszlopok tengelykeménységének 45-55 HRC-nek kell lennie. 40 HRC alatt a bronzba ágyazott kemény grafit részecskék úgy viselkednek, mint egy reszelő a puha száron. A felületi minőség Ra 0,4-0,8 mikron legyen. A durvább felületek lekaparják a transzferfóliát; A tükrös felületek nem adnak a fóliának semmi kötődnivalót. A krómozott vagy nitridált kilökőcsapok az autóipari formák JDB vezetőcsapágyainak szabványos párosításai.
Az autóipari szerszámokhoz rendelje meg a vezetőcsapágyat a NAAMS szabványnak megfelelő alakformálási funkcióhoz.
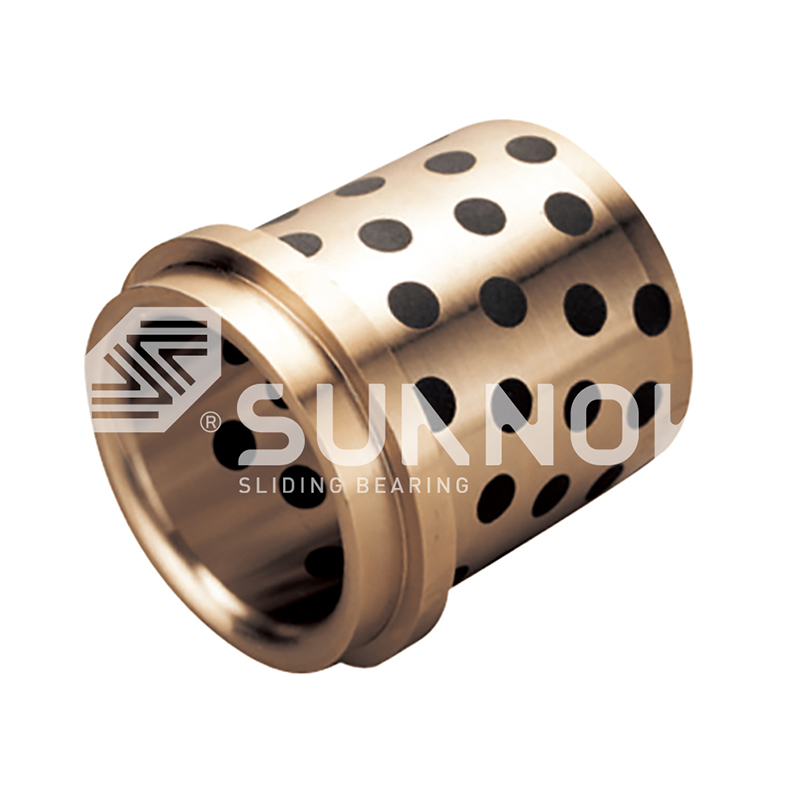 Kettős karimás grafitdugaszolt bronz persely NAAMS Form-Fit-tel Ez a kettős karimás bronz persely megfelel a NAAMS szerszámszabványoknak, és kétirányú axiális elhelyezést biztosít extra hardver nélkül. Grafit dugói nagy terhelés mellett is karbantartásmentes működést tesznek lehetővé, így közvetlenül helyettesíti az autószerszám-vezetőket. Termék megtekintése →
Az európai gépeknél használja a DIN 9834 profilt, és a metrikus karimás változatok (JFB650, JFBB) burkolatát átmenő furattal.
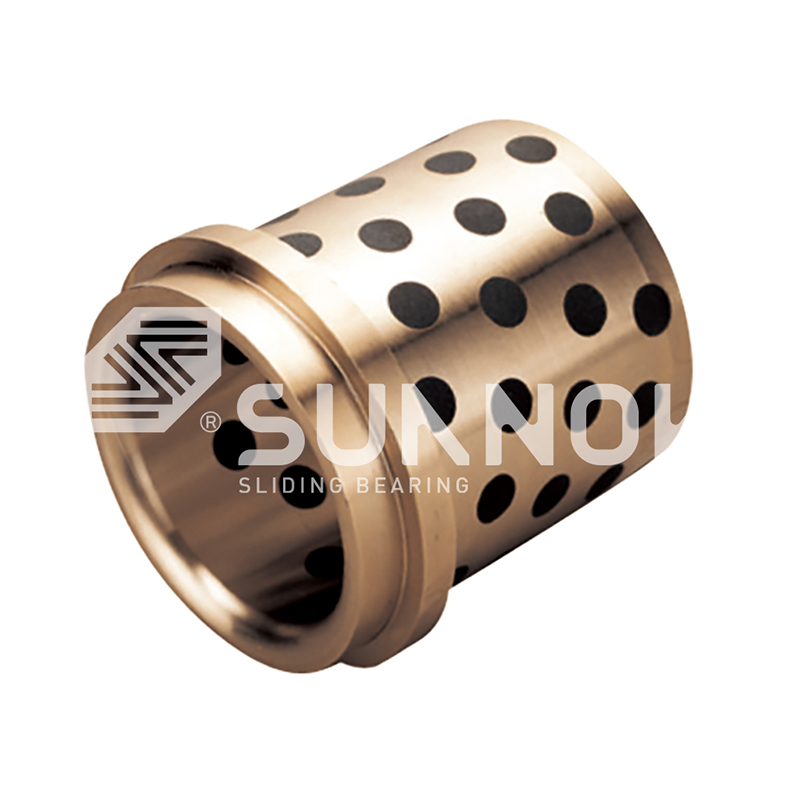 Karbantartást nem igénylő sárgaréz gallérpersely a DIN 9834 szerint grafitbetétekkel Ez a DIN 9834 persely pozitív tengelyirányú elhelyezkedést biztosít az európai présszerszámokhoz. A grafitbetétes sárgaréz test külső kenés nélkül működik, a gallér pedig leegyszerűsíti a telepítést – csak ellenőrizze a H7 ház illeszkedését és a préserő határait. Termék megtekintése →
| Pozíció | Tengely keménysége | Felületkezelés | Előnyben részesített sorozat |
| Kidobó vezetőcsap | 50-55 HRC | Ra 0,4 mikron | JEGB / JOSG |
| Vezetőoszlop | 45-50 HRC | Ra 0,6 mikron | GB61 / DIN 9834 |
| Csúszó kopólemez | 45 HRC minimum | Ra 0,8 mikron | JESW / JPBW |
| Hidraulikus kidobó rúd | 55-60 HRC | Ra 0,4 mikron | SF1D |
A ház megmunkálása előtt ellenőrizze a csapágy belső átmérőjének tűrését a tényleges csapátmérőhöz képest. A 0,02 mm-es interferencia hiba az első 100 ciklusban elakadt kilökőként jelenik meg.
Amikor a Zhejiang Shuangnuo Bearing Technology Co., Ltd.-től rendel, az anyagvizsgálati jelentés minden tételnél megerősíti az ötvözet minőségét és mechanikai tulajdonságait.
Illessze a sorozatot a mozgásprofilhoz
A negyedik kapu mozgás típusú, mivel a kidobó löketek, a vezetőoszlopok, a csúszósínek és a hidraulikus kilökők nagyon eltérő nyomás- és sebességkombinációkat hoznak létre.
A kilökő mechanizmusok a legnagyobb terhelésű, legalacsonyabb sebességű pozíciók a szerszámban. A JEGB és a JEGBK kilökővezető csapágyak öntött bronzból készülnek grafitdugókkal, amelyeket úgy alakítottak ki, hogy illeszkedjenek a kilökőlemez-szerelvényhez.
 Középső karimás bronz persely tömör grafittal a formázáshoz és az automatizáláshoz Ez a kidobó mechanizmusokhoz és automatizáláshoz tervezett középső karimás persely egypontos tengelyirányú referenciát biztosít, míg a grafitbetétek kezelik a nagy statikus terhelést és az alacsony sebességű csúszást. Alkalmas olyan helyzetekre, ahol olaj nélkül a felületi nyomás meghaladja a 20 MPa-t. Termék megtekintése →
Öntött bronz grafitdugóval (JDB)
Válasszon a kilökőcsapokhoz, vezetőoszlopokhoz és kopólemezekhez, amelyek 0,3 m/s alatt futnak 20 MPa feletti felületi nyomással. Nagy statikus terhelés, magas hőmérséklet-tűrés, alacsony súrlódás, ha a grafit transzfer film kialakul.
PTFE-bronz acélon (SF1)
Válasszon gyorsabb, könnyebb pozíciókat, mint például a hidraulikus kilökőrudak, fogaskerék-szivattyú tengelyek és 0,3 m/s feletti csúszdák. Kisebb súrlódás és halkabb futás, de ellenőrizze a 250°C-os folyamatos hőmérsékleti határt.
Ökölszabály: 0,3 m/s alatt 20 MPa feletti nyomásnál a JDB területe; 0,3 m/s felett kis terhelés mellett az SF1 terület; A nagy oszcilláló hidraulikus erők a JF bimetál acél hátlapú sorozatot teszik szükségessé.
Erősítse meg a megmunkálási, szerelési és karbantartási részleteket
Az ötödik kapu praktikus: győződjön meg arról, hogy a persely a házhoz megmunkálható, élsérülés nélkül felszerelhető, és az ütemezett formakarbantartás során ellenőrizhető.
Öntött bronzminőségű gép jól megmunkálható, ami azt jelenti, hogy maga a ház hegesztése vagy javítása után a furat pontos háztűrése szerint elvégezhető. Ez a munkafolyamat megismételhető kiválasztási döntést hoz bármilyen öntőformához vagy formázógéphez:
- Határozza meg a munkaciklust: löket per perc, lökethossz és üzemóra évente.
- Számítsa ki a maximális felületi nyomást és a csúszási sebességet a csapágyülésen.
- Jegyezze fel a legmelegebb tartós hőmérsékletet a csapágy helyén, ne a forma felületének hőmérsékletét.
- Adja meg a tengely keménységét, felületi minőségét és tűrésszabványát: metrikus, NAAMS vagy DIN.
- Válassza ki a csapágysorozatot és geometriát: hengeres, karimás, nyomóalátét vagy kopólemez.
- Gyártás előtt erősítse meg a megmunkálási ráhagyásokat, és kérjen anyagvizsgálati jelentéseket.
Ezek a csapágyak tervezésüknél fogva karbantartást nem igényelnek, de az illeszkedő tengely nem. Minden ütemezett karbantartási ablaknál ellenőrizze a tengelyt, hogy nincs-e rajta horzsolás vagy rozsda, törölje le a koptató port, és cserélje ki a perselyt, amikor a futási hézag eléri az eredeti kopási határt. A beágyazott grafitos csapágyak zsírral történő újrakenése általában hiba, mert a zsír magához vonzza a penészport, megváltoztatja a súrlódási rendszert, és megakadályozza a grafit transzfer film kialakulását. Az anyagösszetételre és a mechanikai tulajdonságokra vonatkozó, harmadik féltől származó tesztjelentések kérésre rendelkezésre állnak.
Gyakran Ismételt Kérdések
Melyik önkenő csapágy a legjobb a kilökővezető csapokhoz?
A JDB öntött bronz kilökővezető csapágyak, mint például a JEGB, JEGBK és JOSG a standard választás, mivel a kilökőcsapok lassúak, nagy nyomásúak és forróak. A grafit dugók folyamatos transzfer filmet biztosítanak, míg a bronz mátrix hordozza a terhelést.
Milyen tengelykeménységet igényel egy önkenő csapágy?
Adjon meg 45-55 HRC-t Ra 0,4-0,8 mikron felületi minőséggel. A kemény grafit részecskék puhább tengelyeket vágnak, a durva felületek pedig megakadályozzák a transzferfólia összetapadását.
Ezek a csapágyak teljesen szárazon működhetnek?
Igen. A beágyazott szilárd kenőanyag a kenőrendszer. A csapágy a futás első óráiban transzferfóliát képez a tengelyen, utána a száraz üzem normális. Ne adjon hozzá zsírt, hacsak a szállító nem ad meg hibrid kenésű változatot.
Mennyi ideig bírja az önkenő vezetőcsapágy?
20 MPa és 0,1 m/s mellett a JDB vezetőpersely általában meghaladja a 10 000 üzemórát, mielőtt a hézag túlnőne a tűréshatáron. Tartsa a nyomásidő sebességét 2,5 MPa m/s alatt, és figyelje a tengelyhézagot az ütemezett karbantartás során.
A JDB, SF1, JF és FB090 családok teljes áttekintéséhez hasonlítsa össze a önkenő csapágy katalógus .
Vegye fel velünk a kapcsolatot //
Van kérdése? Vegye fel a kapcsolatot!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Különböző önmegkenő rézötvözet-perselycsapágyak termékeinek előállítására szakosodott
Gyors linkek
Kapcsolódó termékek
Érintkezés
- Add: No. 69, Tingyao East Road, Ganyao városi ipari zóna, Jiashan megye, Zhejiang tartomány, Kína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Egyéni önmegtakarító rézötvözet-csapágyak
